
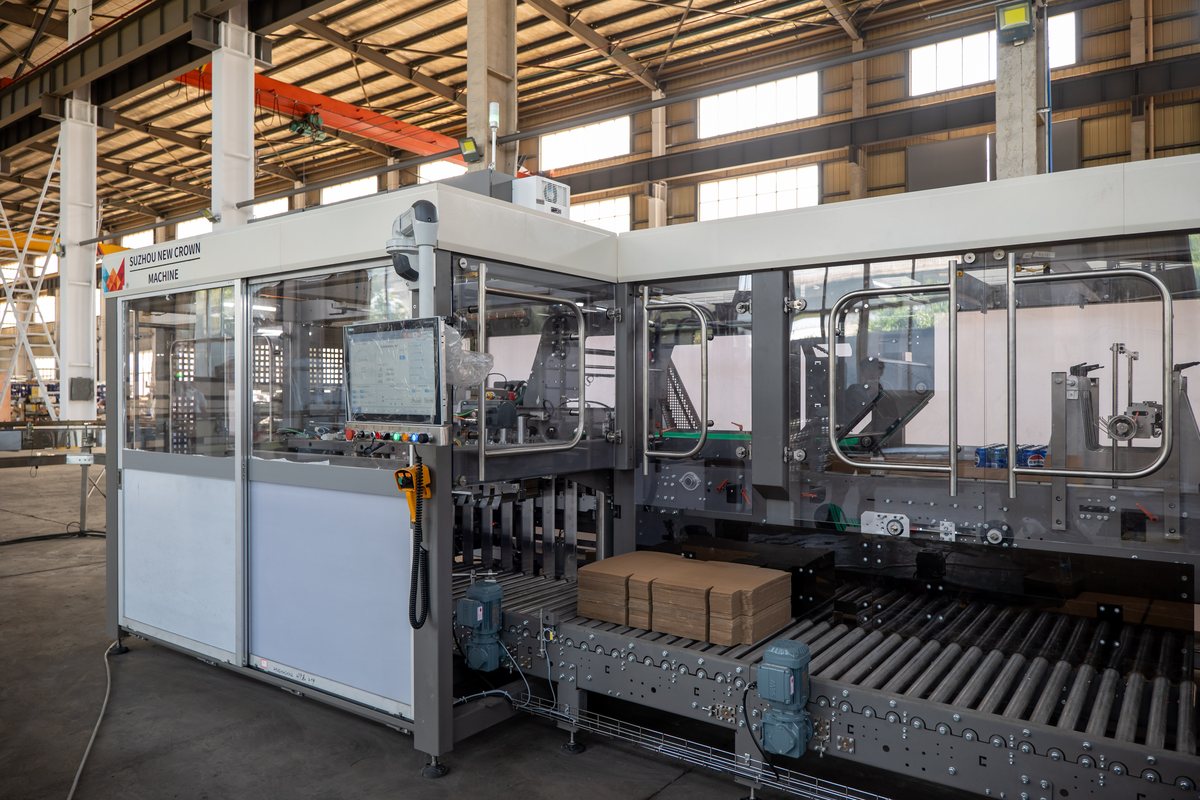
Le conditionnement secondaire transforme le produit rempli en marchandises que le marché peut recevoir. La ligne peut déjà avoir produit des bouteilles conformes, mais si l’étiquetage, le marquage, le suremballage, la manutention des cartons ou la palettisation ne suivent pas la cadence, les produits finis deviennent un goulot d’étranglement en aval. Une bonne planification du conditionnement relie la présentation de la marque, les unités logistiques, la main-d’œuvre, la diversité des références et les mouvements dans l’entrepôt.
Le résultat ne se limite pas à une bouteille
Une usine de boissons vend des caisses, des lots, des palettes et des livraisons fiables. Le système de conditionnement secondaire doit donc être conçu en fonction du profil des commandes clients, et pas seulement du flux de bouteilles provenant de la remplisseuse.
La précision de l’étiquetage, la lisibilité des codes, l’aspect des emballages, la tension du film, l’intégrité des cartons et la stabilité des palettes influent tous sur la capacité à expédier la production dans de bonnes conditions. Un plan de conditionnement insuffisant peut transformer une forte capacité de remplissage en une zone de produits finis encombrée.
Données nécessaires à la planification
- L’unité de vente : bouteille individuelle, lot sous film, plateau, carton, pack rétractable ou combinaison de spécifications.
- Le type d’étiquette, l’emplacement du marquage, les exigences de traçabilité et les contrôles attendus.
- La diversité des références et la fréquence des changements de volume de bouteille, de saveur, d’étiquette et de format d’emballage.
- L’organisation du travail : assistance manuelle, encaissage robotisé, palettisation robotisée ou palettisation mécanique.
- L’interface avec l’entrepôt : spécifications des palettes, zone d’accumulation, parcours des chariots élévateurs et automatisation future.
Là où la ligne doit être équilibrée
La zone de conditionnement doit absorber les variations normales sans imposer l’arrêt de la remplisseuse. Cela exige d’équilibrer les convoyeurs, les zones tampons, l’alimentation de la machine de conditionnement, la manutention des caisses et la palettisation en fonction du programme réel des références à produire.
Pour les usines qui traitent de nombreux formats, l’ergonomie des changements de format et les réglages sans outils peuvent être plus utiles qu’une vitesse maximale théorique. Pour les lignes à grand volume et à format unique, la qualité des palettes, les accès de maintenance et la fiabilité de l’accumulation peuvent déterminer la production quotidienne.
Liste de vérification pour l’acheteur
- Le fournisseur peut-il représenter sur un même plan le passage du flux de bouteilles aux unités de vente, puis au flux de palettes ?
- Les spécifications des étiquettes, des films, des cartons et des palettes sont-elles confirmées avant la conception finale ?
- Le système préserve-t-il la visibilité des codes et la traçabilité après le conditionnement ?
- Comment la ligne gérera-t-elle de courts arrêts en aval sans arrêter immédiatement la remplisseuse ?
- Quel accompagnement en maintenance, pièces de rechange et formation des opérateurs est inclus pour les équipements de conditionnement ?
Conclusion
Le conditionnement secondaire fait le lien entre la production et le chiffre d’affaires. Il doit faciliter la vente, le stockage, les déplacements et la livraison des produits finis, et non simplement emballer ce que la remplisseuse a produit.