نطاق التطبيق
- يشمل نطاق التطبيق زجاجات PET الفردية والحزم المغلفة بالفيلم وصناديق الكرتون المموج وغيرها من أشكال التغليف النهائي للمشروبات المؤكدة وفق أبعادها وأوزانها المحددة.

التغليف الثانوي ونهاية الخط
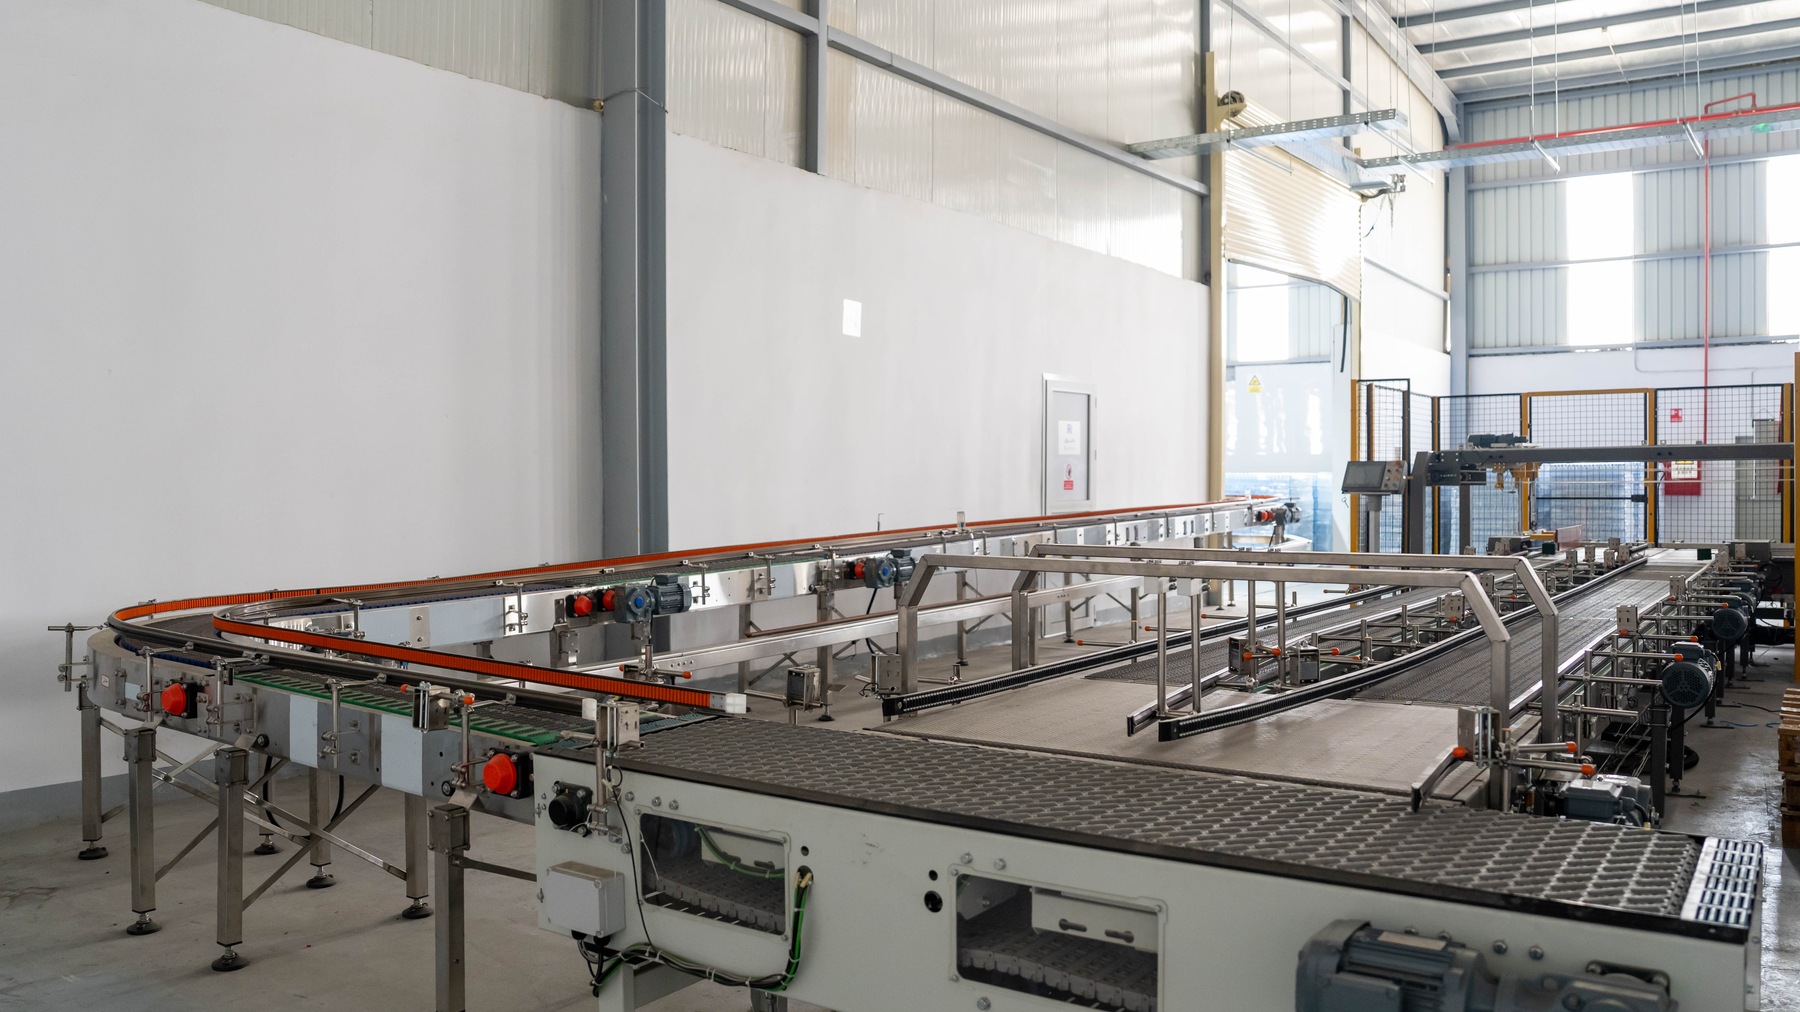
يوفر نظام نقل المنتجات النهائية انتقالاً مستمراً ومتزامناً للزجاجات الفردية المعبأة والحزم المجمعة وصناديق الكرتون المموج بين محطات الفحص بعد التعبئة ووضع الملصقات والتغليف والرص على الطبالي.
مدى ملاءمة المشروع
تعتمد الملاءمة على المنتج والعبوة والطاقة الإنتاجية ومسار النظافة والمعدات المتصلة. تتطلب الظروف خارج النطاق المنشور مراجعة هندسية.
المحتوى التقني: الطبعة الرابعةالسجلات المعروضة أدناه مراجع خاصة بمشاريع وليست مواصفات قياسية.
يوفر نظام نقل المنتجات النهائية انتقالاً مستمراً ومتزامناً للزجاجات الفردية المعبأة والحزم المجمعة وصناديق الكرتون المموج بين محطات الفحص بعد التعبئة ووضع الملصقات والتغليف والرص على الطبالي. ومع انتقال العبوات من زجاجات فردية إلى عبوات ثانوية ثم أحمال مرصوصة على الطبالي، تتكيف آليات النقل من سلاسل الزجاجات الفردية ذات السطح العلوي إلى ناقلات متخصصة للطرود. ويحافظ النظام على استقرار العبوات، ويدير التراكم الديناميكي على الخط، وينسق السرعات بالتتابع بين معدات التعبئة في المنبع وآلات الرص في المصب لضمان استمرارية التشغيل بسلاسة عبر صالة التغليف.
مرجع مشروع — واجهة النقل في نهاية الخط.
يتتابع المسار من مخرج آلة التعبئة عبر المعالجة بعد التعبئة ووضع الملصقات والفحص والتغليف الجماعي ونقل الطرود، وصولاً إلى مدخل آلة الرص على الطبالي.
تتعامل بنية النقل مع ثلاثة أنواع متميزة من العبوات تختلف في متطلبات الدعم والسرعات والتراكم المسموح وأنصاف أقطار الانعطاف، مما يستلزم سلاسل صفائحية مخصصة للزجاجات الفردية وناقلات للطرود وناقلات للطبالي بدلاً من تخطيط نقل موحد لجميع الأنواع. وتشمل المسارات المعتادة بعد التعبئة تعديل حرارة الزجاجات والتجفيف بالهواء ووضع الملصقات والترميز والتغليف بالفيلم والرص على الطبالي والتغليف بالفيلم الممدد. ويوفر مدخل كل معدة إشارات حالة الوصول وإذن الدخول والامتلاء والعطل، مما يسمح لنظام النقل بتعديل السرعات هرمياً وفق إشغال مناطق التخزين المؤقت. ويعمل تجفيف الزجاجات بالهواء والترميز بالليزر كمحطات مساعدة ضمن الخط، مدمجة في منطق نقل الزجاجات وإطلاق عملية وضع الملصقات.
مرّر أفقياً لعرض جميع أعمدة الجدول.
| عنصر التصميم | الوصف الفني |
|---|---|
| نقل الزجاجات الفردية | تُختار السلاسل الصفائحية وقضبان التوجيه وطرق التشحيم وفق استقرار قاعدة الزجاجة ودرجة الحرارة وسرعة الخط. |
| ناقل الطرود | تُختار السيور أو البكرات أو السلاسل الصفائحية وفق أبعاد الحزمة المغلفة بالفيلم أو الصندوق ووزنه وبنية قاعدته. |
| النقل بين المعدات | تُطابق مسافات الإدخال وسرعة الخروج ومناسيب الارتفاع المرجعية مع معدات وضع الملصقات والتغليف والرص على الطبالي. |
| تجفيف الزجاجات بالهواء | تزيل وحدات الهواء الدوامي أو سكاكين الهواء الرطوبة السطحية بعد التدفئة أو التبريد أو الشطف لتحسين ظروف وضع الملصقات والترميز. |
| إطلاق الترميز | تطلق حساسات موضع العبوة أو الطرد أجهزة الترميز بالليزر، وتشارك حالة جهاز الترميز في أذونات تحرير النقل. |
| التراكم والاستعادة | يمتص الاستشعار حسب المناطق وتتابع السرعات التوقفات القصيرة، مع تحرير التدفق من المصب باتجاه المنبع عند الاستعادة. |
مرّر أفقياً لعرض جميع أعمدة الجدول.
| المكوّن | الوظيفة |
|---|---|
| سلاسل ذات سطح مستوٍ أو سيور معيارية | توفر دعماً مستمراً من قواعد العبوات أو الطرود. |
| قضبان الحماية والتوجيه | تحافظ على اتجاه العبوة وتتكيف مع تغييرات المقاس. |
| وحدات التقسيم والتجميع والانعطاف | تنظم التخطيط والتوقيت بين آلات متعددة. |
| محركات حسب المناطق | تضمن انتقالاً سلساً وتراكماً قصير الأمد وفق سرعات العملية. |
| وحدات الكشف والتحكم في الخط | تحدد الازدحام ونقص المواد والزجاجات الساقطة مع تنسيق السرعات في المنبع والمصب. |
يشمل التشغيل والتحكم ضبط السرعة حسب المناطق وكشف الازدحام ونقص المواد وتتابع بدء التشغيل والإيقاف في المنبع والمصب وإنذارات الحالات غير الطبيعية للعبوات أو الطرود ودوائر الأمان والإيقاف الطارئ للصيانة.
يتطلب التنظيف والصيانة ضمان التصريف المناسب وإمكانية الوصول للتنظيف والصيانة إلى السلاسل والأدلة وقواعد المعدات، وتنظيف مرشحات مداخل وحدات التجفيف بالهواء وسكاكين الهواء وفوهات الرش بانتظام، وجدولة فحوص تآكل النقل ومحاذاة قضبان التوجيه وتغيرات التشحيم التي تؤثر في استقرار تدفق الزجاجات.
مرّر أفقياً لعرض جميع أعمدة الجدول.
| معلمة الإدخال | الوصف |
|---|---|
| العنصر المنقول | أبعاد ووزن الزجاجات الفردية أو الحزم أو الصناديق. |
| سرعة التشغيل | سرعة الخط المستهدفة والإنتاجية القصوى. |
| الهندسة ومركز الثقل | سطح القاعدة ومركز الثقل وأنصاف أقطار الانعطاف وانحدارات الارتفاع. |
| التراكم والواجهة | زمن التراكم المطلوب وارتفاع واجهة المعدات ونطاق تغيير المقاس. |
مرجع مشروع فقط — ليس مواصفة قياسية.
مرّر أفقياً لعرض جميع أعمدة الجدول.
| وصف المشروع | التكوين / المعلمة | حد الاستخدام |
|---|---|---|
| خط مياه PET بطاقة 10,000 BPH وسعة 300 mL | معدات تجفيف بالهواء CG-1، بطاقة 10,000 BPH وقدرة 7.5 kW | تكوين المشروع |
| خط CSD في عبوات PET بطاقة 10,000 BPH وسعة 330 mL | معدات تجفيف بالهواء CG-1، بطاقة 10,000 BPH وقدرة 5.5 kW | تكوين المشروع |
| خط تعبئة ساخنة PET بطاقة 5,000 BPH وسعة 500 mL | تسلسل نهاية الخط يشمل التبريد بالرش ثم التجفيف بالهواء ووضع ملصقات الأكمام والترميز والتغليف بالفيلم | مسار تشغيل المشروع |
تختلف الزجاجات الفردية والحزم المغلفة بالفيلم والطبالي الممتلئة في متطلبات دعم القاعدة والوزن والاستقرار، مما يستلزم سلاسل صفائحية وسيور طرود وناقلات بكرات مخصصة للحفاظ على انتقال سلس ومنع الانقلاب.
تكشف الحساسات الكهروضوئية حسب المناطق ازدحام الخط أو تباطؤ المصب، فتطلق تخفيضات هرمية للسرعة وتراكماً مضبوطاً لامتصاص التوقفات القصيرة دون إيقاف معدات التعبئة في المنبع.
تواصل مع فريقنا الهندسي لتقييم تخطيط مصنعك ومتطلبات سرعة الخط ومواصفات العبوات، والحصول على مقترح نظام نقل مخصص.
ناقش مشروعك معنا