Domaine d’application
- Le domaine d’application comprend les bouteilles PET individuelles, les lots sous film, les cartons ondulés et les autres formats de conditionnement de boissons finis, confirmés selon leurs dimensions et leur poids.

Conditionnement secondaire et fin de ligne
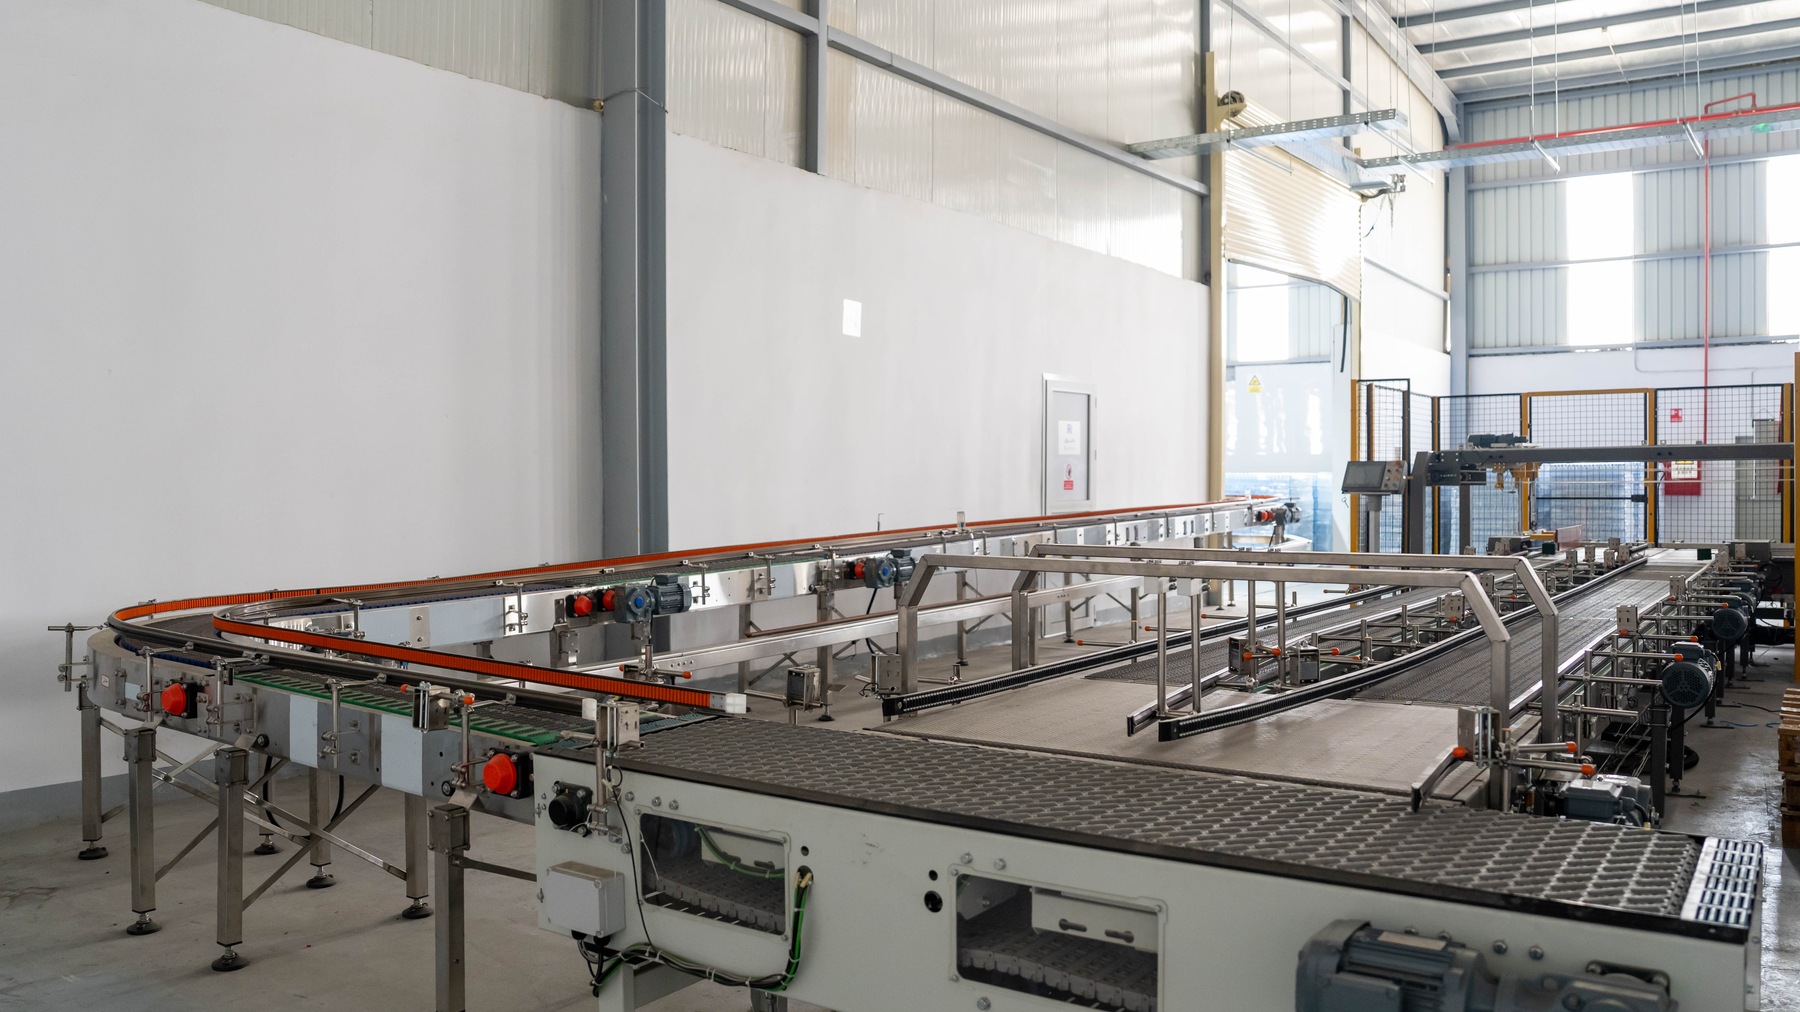
Le système de convoyage des produits finis assure le transfert continu et synchronisé des bouteilles remplies, des lots groupés et des cartons ondulés entre les postes d’inspection après remplissage, d’étiquetage, de conditionnement et de palettisation.
Adéquation au projet
L’adéquation dépend du produit, du contenant, de la cadence, du parcours hygiénique et des équipements raccordés. Toute condition hors du périmètre publié nécessite une étude d’ingénierie.
Contenu technique : quatrième éditionLes données présentées ci-dessous sont des références propres à des projets, et non des spécifications standard.
Le système de convoyage des produits finis assure le transfert continu et synchronisé des bouteilles remplies, des lots groupés et des cartons ondulés entre les postes d’inspection après remplissage, d’étiquetage, de conditionnement et de palettisation. Lorsque les contenants passent des bouteilles individuelles aux emballages secondaires puis aux charges palettisées, les mécanismes de transport évoluent des chaînes à palettes pour bouteilles aux convoyeurs spécialisés pour colis. Le système maintient la stabilité des contenants, gère l’accumulation dynamique sur la ligne et coordonne les vitesses en cascade entre les équipements de remplissage en amont et les palettiseurs en aval pour assurer la continuité des opérations dans l’atelier de conditionnement.
Référence de projet — interface de convoyage de fin de ligne.
Le parcours va de la sortie de la remplisseuse au traitement après remplissage, à l’étiquetage et à l’inspection, au conditionnement groupé, au convoyage des colis, puis à l’entrée du palettiseur.
L’architecture de convoyage traite trois types distincts de contenants avec des exigences de support, des vitesses, des accumulations admissibles et des rayons de courbure différents. Elle nécessite donc des chaînes à palettes pour bouteilles individuelles, des convoyeurs de colis et des convoyeurs de palettes dédiés, plutôt qu’une implantation de convoyage universelle. Les parcours typiques de fin de ligne comprennent l’ajustement de température des bouteilles, le séchage à l’air, l’étiquetage, le codage, l’emballage sous film, la palettisation et le banderolage. Chaque entrée d’équipement fournit des signaux d’état d’arrivée, d’autorisation d’entrée, de pleine charge et de défaut, permettant au convoyage d’ajuster les vitesses de manière hiérarchisée selon l’occupation des zones tampons. Le séchage des bouteilles à l’air et le codage laser constituent des postes auxiliaires en ligne intégrés à la logique de transport des bouteilles et de déclenchement de l’étiquetage.
Faites défiler horizontalement pour voir toutes les colonnes du tableau.
| Objet de conception | Description technique |
|---|---|
| Transport des bouteilles individuelles | Chaînes à palettes, rails de guidage et méthodes de lubrification sélectionnés selon la stabilité du fond de bouteille, la température et la cadence de ligne. |
| Convoyeur de colis | Bandes, rouleaux ou chaînes à palettes sélectionnés selon les dimensions, le poids et la structure du fond des lots sous film ou des cartons. |
| Transfert entre équipements | Espacement à l’entrée, vitesse de sortie et niveaux de référence adaptés aux équipements d’étiquetage, d’emballage et de palettisation. |
| Séchage des bouteilles à l’air | Unités à soufflante vortex ou à lames d’air éliminant l’humidité de surface après réchauffage, refroidissement ou rinçage pour optimiser l’étiquetage et le codage. |
| Déclenchement du codage | Capteurs de position des contenants ou colis déclenchant les codeurs laser ; l’état du codeur participe aux autorisations de passage du convoyage. |
| Accumulation et reprise | La détection par zones et les vitesses en cascade absorbent les arrêts courts, avec une libération progressive de l’aval vers l’amont à la reprise. |
Faites défiler horizontalement pour voir toutes les colonnes du tableau.
| Composant | Fonction |
|---|---|
| Chaînes à palettes ou bandes modulaires | Assurent un support continu sous la base des contenants ou des colis. |
| Rails de protection et guides | Maintiennent l’orientation des contenants et s’adaptent aux changements de format. |
| Unités de séparation, de convergence et de virage | Organisent l’implantation et la synchronisation entre plusieurs machines. |
| Entraînements par zones | Assurent le transfert fluide et l’accumulation de courte durée selon les vitesses du procédé. |
| Unités de détection et de commande de ligne | Identifient les encombrements, les manques de produit et les bouteilles tombées, tout en coordonnant les vitesses en amont et en aval. |
Le fonctionnement et la commande couvrent la régulation de vitesse par zones, la détection d’encombrement et de manque de produit, les démarrages et arrêts en cascade entre amont et aval, les alarmes d’anomalie des contenants ou colis, ainsi que les circuits de sécurité et d’arrêt d’urgence pour la maintenance.
Le nettoyage et la maintenance nécessitent un drainage correct et un accès adapté au nettoyage et à l’entretien des chaînes, guides et bases d’équipements. Ils comprennent le nettoyage régulier des filtres d’entrée des sécheurs à air, des lames d’air et des buses, ainsi que des inspections de l’usure du transport, de l’alignement des rails et des variations de lubrification affectant la stabilité du flux de bouteilles.
Faites défiler horizontalement pour voir toutes les colonnes du tableau.
| Paramètre d’entrée | Description |
|---|---|
| Objet à conditionner | Dimensions et poids des bouteilles individuelles, des lots ou des cartons. |
| Vitesse de fonctionnement | Cadence cible de ligne et débit maximal. |
| Géométrie et centre de gravité | Surface du fond, centre de gravité, rayons de courbure et pentes de dénivelé. |
| Accumulation et interface | Durée d’accumulation requise, hauteur d’interface des équipements et étendue du changement de format. |
Référence de projet uniquement — Ne constitue pas une spécification standard.
Faites défiler horizontalement pour voir toutes les colonnes du tableau.
| Description du projet | Configuration / Paramètre | Limite d’utilisation |
|---|---|---|
| Ligne d’eau PET de 10,000 BPH, 300 mL | Équipement de séchage à l’air CG-1, 10,000 BPH, 7.5 kW | Configuration de projet |
| Ligne CSD PET de 10,000 BPH, 330 mL | Équipement de séchage à l’air CG-1, 10,000 BPH, 5.5 kW | Configuration de projet |
| Ligne PET de remplissage à chaud de 5,000 BPH, 500 mL | Séquence de fin de ligne comprenant le refroidissement par pulvérisation, puis le séchage à l’air, la pose de manchons, le codage et l’emballage sous film | Flux opérationnel du projet |
Les bouteilles individuelles, les lots sous film et les palettes pleines ont des besoins de support, des poids et des profils de stabilité différents. Des chaînes à palettes, bandes pour colis et convoyeurs à rouleaux dédiés permettent un transfert fluide sans basculement.
Les capteurs photoélectriques par zones détectent l’encombrement ou le ralentissement en aval et déclenchent des réductions de vitesse hiérarchisées et une accumulation contrôlée pour absorber les arrêts courts sans arrêter les équipements de remplissage en amont.
Contactez notre équipe d’ingénierie pour évaluer l’implantation de votre usine, les cadences requises et les spécifications des contenants afin d’obtenir une proposition de convoyage personnalisée.
Parlons de votre projet