Domaine d’application
- Bouteilles PET pour eau potable
- Bouteilles PET résistantes à la chaleur pour jus et boissons au thé
- Bouteilles PET pour boissons gazeuses sans alcool (CSD)

Soufflage et manutention des bouteilles PET
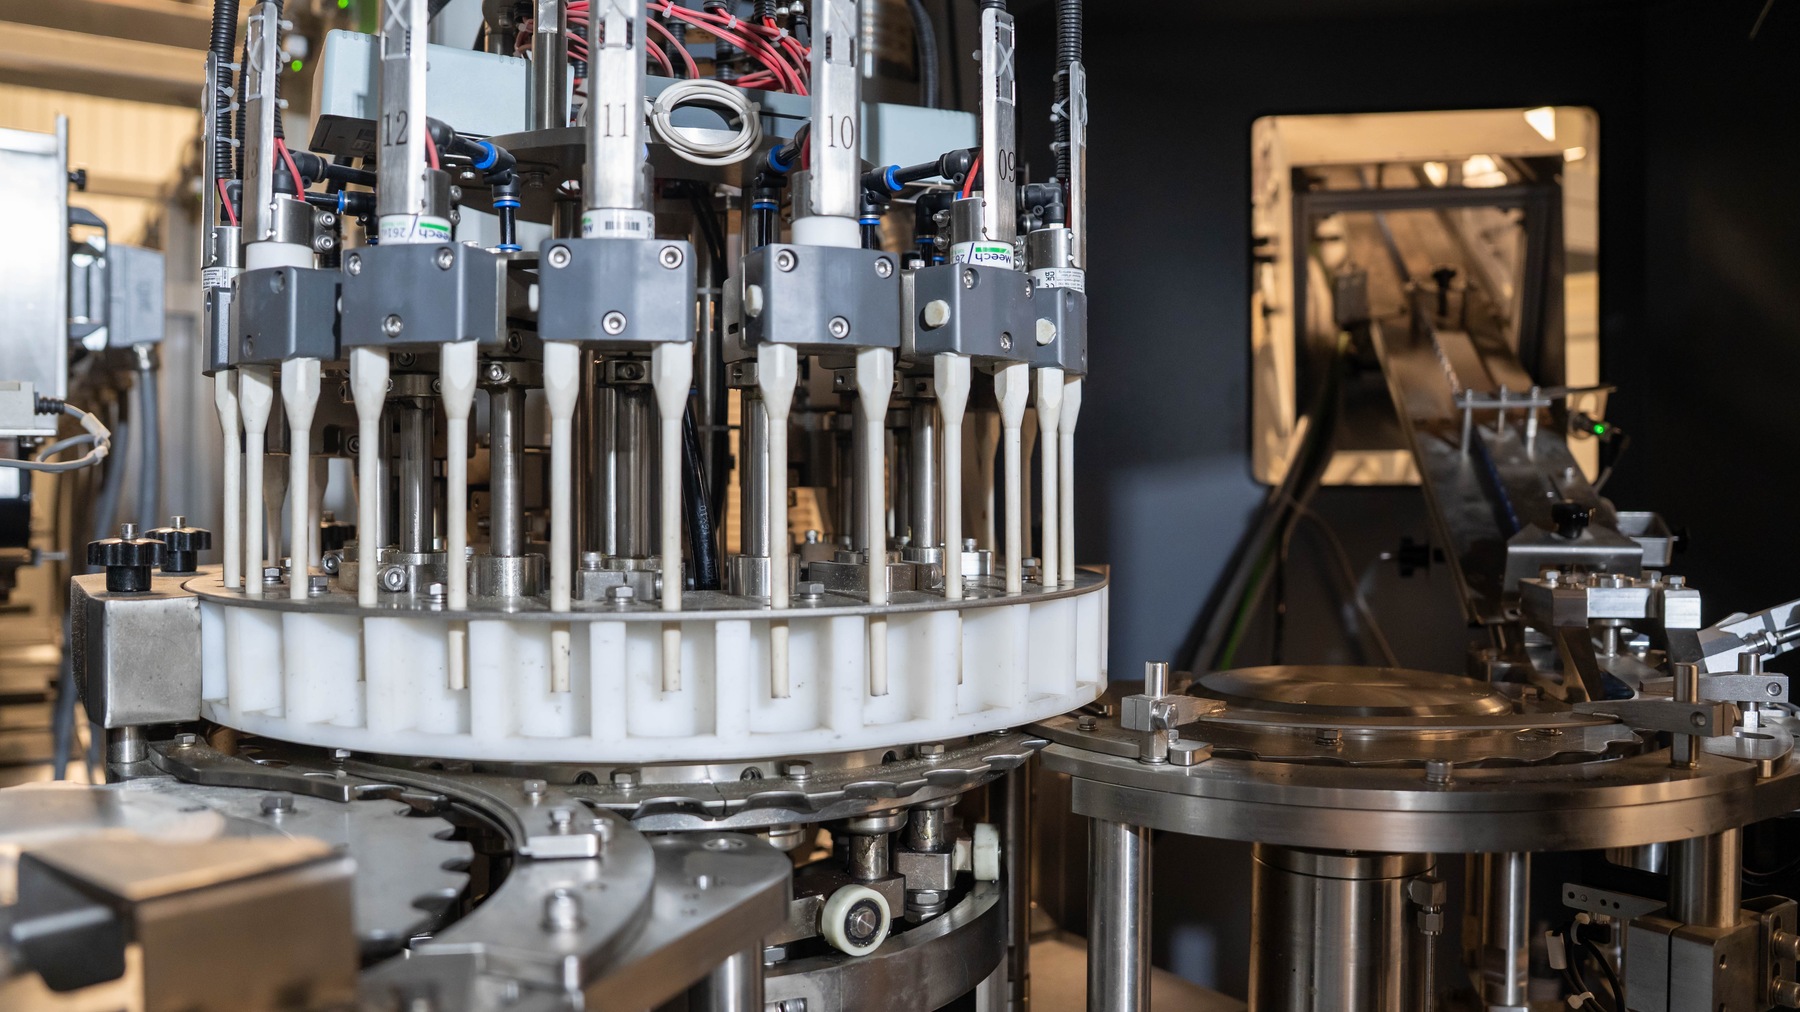
Une souffleuse rotative PET entièrement automatique chauffe les préformes à une température adaptée à l’étirage, réalise l’étirage axial, le présoufflage et le soufflage haute pression dans les cavités du moule, puis délivre en continu les corps de bouteilles formés après refroidissement et stabilisation.
Adéquation au projet
L’adéquation dépend du produit, du contenant, de la cadence, du parcours hygiénique et des équipements raccordés. Toute condition hors du périmètre publié nécessite une étude d’ingénierie.
Contenu technique : quatrième éditionLes données présentées ci-dessous sont des références propres à des projets, et non des spécifications standard.
Une souffleuse rotative PET entièrement automatique chauffe les préformes à une température adaptée à l’étirage, réalise l’étirage axial, le présoufflage et le soufflage haute pression dans les cavités du moule, puis délivre en continu les corps de bouteilles formés après refroidissement et stabilisation.
Détail de l’équipement — poste rotatif d’étirage-soufflage.
La régularité des récipients, la répartition de l’épaisseur des parois et l’intégrité du col déterminent la fiabilité du remplissage en aval, les performances de bouchage et la résistance de l’emballage à la pression. Une synchronisation thermique et pneumatique précise prévient la déformation des bouteilles, réduit les pertes de matière et assure une intégrité fiable de l’emballage à différentes cadences de production de boissons.
01 Tri et alimentation des préformes
02 Chauffage des préformes
03 Détection de température
04 Fermeture du moule
05 Étirage et présoufflage
06 Soufflage haute pression
07 Refroidissement et stabilisation
08 Sortie des bouteilles
La stabilité du soufflage repose sur la coordination des mécanismes thermiques, pneumatiques et d’étirage. Les préformes tournent en continu dans la zone de chauffage infrarouge pour obtenir un chauffage circonférentiel uniforme ; des structures de refroidissement limitent l’échauffement de la finition du col pour éviter sa déformation, tandis qu’un profil de chauffage axial s’établit dans le corps de la préforme.
Les préformes chauffées entrent dans les ensembles de moules. Après confirmation de la fermeture, l’étirage axial et le présoufflage se succèdent, puis viennent le soufflage haute pression et la stabilisation par refroidissement. Des mécanismes à servocommande pilotent la fermeture des moules, le transfert à changement de pas, le transport et l’étirage. La température des préformes, la pression d’air, l’eau de refroidissement, les portes de sécurité et l’état de blocage des préformes déterminent ensemble l’autorisation de soufflage.
La souffleuse fonctionne en coordination avec les systèmes d’air haute pression, réservoirs de stockage, filtres, sécheurs et systèmes de refroidissement des moules. Bien que les équipements d’air haute pression soient extérieurs au corps principal de la machine, leur pression, leur débit, leur point de rosée et leur capacité de stockage déterminent directement les performances en production continue.
Tri et convoyage des préformes : les préformes en vrac sont élevées, orientées et introduites dans la chaîne de chauffage par des rails de guidage ; le niveau de stock sur les rails régule le fonctionnement en amont.
Chauffage par zones : la puissance des lampes multizones, la rotation des préformes et le refroidissement actif établissent les profils de température du corps des préformes.
Protection du col : évite l’échauffement excessif de la finition du col et de la bague de support afin de préserver les références de préhension et d’étanchéité ultérieures.
Étirage et présoufflage : la position et la vitesse de la tige d’étirage ainsi que le moment du présoufflage déterminent la répartition de matière dans les directions axiale et circonférentielle.
Soufflage haute pression : l’air haute pression force la matière à épouser les cavités du moule ; le volume d’air et la pression sont calculés selon la géométrie de la bouteille et le nombre de cavités.
Refroidissement du moule : l’eau refroidie évacue la chaleur de formage et influence la température de démoulage et la stabilité du récipient.
Récupération d’air : les systèmes peuvent récupérer une partie de l’air haute pression évacué pour l’actionnement basse pression ou d’autres circuits pneumatiques compatibles.
Recette et changement de format : synchronise les paramètres de chauffage, d’étirage, de soufflage et de transport lors d’un changement de spécifications de préforme, de modèle de bouteille ou de cadence.
Faites défiler horizontalement pour voir toutes les colonnes du tableau.
| Composant | Fonction |
|---|---|
| Unité d’alimentation en préformes | Organise les préformes en vrac et les introduit dans la zone de chauffage à un rythme régulé |
| Système de chauffage infrarouge | Établit les profils de température axiale et circonférentielle par la rotation des préformes et la puissance des lampes par zone |
| Mécanisme de fermeture du moule et d’étirage | Verrouille les ensembles de moules et entraîne les tiges d’étirage pour obtenir l’orientation axiale |
| Unité de présoufflage et de soufflage haute pression | Réalise l’expansion initiale du récipient puis sa mise en forme contre le moule selon des séquences temporelles strictes |
| Unité de refroidissement et de sortie des bouteilles | Refroidit les cols et les moules et transfère les récipients finis de manière fiable vers le transport en aval |
Élévation et tri des préformes : les niveaux haut et bas du rail coordonnent le fonctionnement de l’élévateur et du trieur.
Chauffage infrarouge : règle la puissance des zones de lampes, le refroidissement par air et la rotation des préformes selon les recettes enregistrées.
Confirmation de température et de position : interdit l’autorisation de soufflage si des préformes ou des états d’équipement anormaux sont détectés.
Fermeture du moule et étirage : confirme le verrouillage du moule et les positions du mécanisme d’étirage avant actionnement.
Présoufflage et soufflage haute pression : ouvre les circuits pneumatiques selon les séquences temporelles tout en surveillant l’état de l’air haute pression.
Refroidissement, échappement et sortie : relâche la pression et démoule les récipients après stabilisation, puis les transfère vers les équipements en aval.
Surveillance du niveau sur les rails et commande marche/arrêt de l’alimentation
Régulation de température des préformes et de puissance de chauffage
Vérification de la position de fermeture du moule et autorisation de soufflage
Surveillance de l’état de l’air haute pression et de l’eau de refroidissement
Détection des préformes anormales et des blocages
Interverrouillages des portes de sécurité et de l’entraînement principal
Les lampes, réflecteurs, chaînes de chauffage et rails de préformes doivent rester exempts de poussière pour éviter les perturbations du chauffage et du transport.
Les tiges d’étirage, éléments d’étanchéité, vannes de soufflage et canaux de refroidissement des moules sont prioritaires pour la maintenance périodique.
Le positionnement mécanique, les références du col, les courses d’étirage et les recettes de soufflage doivent être vérifiés après les changements de moules.
Les conditions de filtration et de séchage de l’air comprimé doivent être intégrées aux prérequis de démarrage et aux journaux quotidiens.
Détection de température des préformes et rejet des préformes défectueuses
Systèmes de récupération d’air haute pression
Mécanismes à servocommande pour l’étirage, le transfert à changement de pas et la fermeture des moules
Compresseurs d’air haute et basse pression, réservoirs de stockage, filtres et sécheurs
Référence de projet uniquement — Ne constitue pas une spécification standard.
Faites défiler horizontalement pour voir toutes les colonnes du tableau.
| Application / Élément du projet | Configuration / Spécifications | Limite d’utilisation |
|---|---|---|
| Ligne d’eau PET 10,000 BPH, 300 mL | Souffleuse automatique à six cavités, capacité de conception 10,000 BPH | Configuration de projet |
| Ligne CSD PET 10,000 BPH, 330 mL | Souffleuse entièrement servocommandée à six cavités, capacité de conception 10,000 BPH | Configuration de projet |
| Ligne CSD PET 48,000 BPH, 330 mL | Unité de soufflage rotatif à 24 cavités | Configuration de projet |
| Ligne d’eau PET 10,000 BPH, 300 mL (fiche équipement) | 6 cavités ; capacité sur bouteille échantillon de 0.5 L : 12,000–13,000 BPH | Relevé de spécifications de l’équipement |
| Ligne d’eau PET 10,000 BPH, 300 mL (utilités) | 118 kW de puissance installée ; air basse pression 1 MPa / 1.0 m³/min ; air haute pression 3 MPa / 10 m³/min | Relevé de spécifications de l’équipement |
| Ligne d’eau PET 10,000 BPH, 300 mL (refroidissement) | 2–4 bar, environ 6 m³/h, température d’entrée d’eau relevée 18°C | Relevé de projet, à vérifier selon les conditions du site |
| Ligne de jus PET à remplissage à chaud 5,000 BPH, 500 mL | 4 cavités ; capacité sur échantillon 0.5 L : 6,000 BPH | Relevé de spécifications de l’équipement |
| Ligne de jus PET à remplissage à chaud 5,000 BPH, 500 mL (utilités) | 77 kW de puissance installée ; air haute pression 3.5 MPa / 6 m³/min, air basse pression 1 MPa / 1 m³/min | Relevé de spécifications de l’équipement |
| Ligne CSD PET 10,000 BPH, 330 mL (fiche équipement) | 6 cavités ; capacité sur bouteille CSD échantillon de 0.5 L : 10,000 BPH | Relevé de spécifications de l’équipement |
Les préformes tournent en continu devant des lampes infrarouges multizones, permettant un réglage indépendant de la puissance par zone, tandis que le refroidissement actif protège la finition du col et établit des répartitions de température axiale et circonférentielle spécifiques.
L’autorisation de soufflage exige la conformité confirmée de la température des préformes, la position fermée du moule, le bon positionnement de la tige d’étirage, des interverrouillages de portes de sécurité valides et un état stable de l’alimentation en air haute pression.
Consultez notre équipe d’ingénierie avec vos spécifications de récipients, normes de col et capacité cible de production pour déterminer la configuration de soufflage optimale pour votre usine.
Parlons de votre projet