Domaine d’application
Faites défiler horizontalement pour voir toutes les colonnes du tableau.
| Procédé d’application | Produits et contenants ciblés |
|---|---|
| Remplissage aseptique | Jus de fruits acides et peu acides, boissons au thé et produits liquides nécessitant une longue durée de conservation à température ambiante. |
| Remplissage ultra-propre | Boissons nécessitant une maîtrise microbiologique renforcée par rapport au remplissage gravitaire standard. |
| Remplissage à chaud | Contenants PET et en verre pour les jus de fruits, les thés et les boissons fonctionnelles non gazeuses. |
| Remplissage d’eau en bouteilles | Eau potable plate non gazeuse en bouteilles PET. |
| Remplissage d’eau en bonbonnes | Grands contenants réutilisables en polycarbonate de 12 à 19 litres pour l’eau. |
| Remplissage CSD | Boissons gazeuses, eau pétillante et eau minérale. |
| Solutions spécialisées | Boissons alcoolisées, condiments et huiles alimentaires selon des procédés dédiés. |
Parcours du procédé
Faites défiler horizontalement pour voir toutes les colonnes du tableau.
| Séquence | Étape du procédé |
|---|---|
| 01 | Alimentation du produit en amont : traitement thermique, mélange ou carbonatation. |
| 02 | Alimentation des contenants, rinçage ou traitement de stérilisation. |
| 03 | Manutention, tri et décontamination des fermetures. |
| 04 | Dosage quantitatif du liquide dans des zones de remplissage contrôlées. |
| 05 | Pose des fermetures et scellage sûr. |
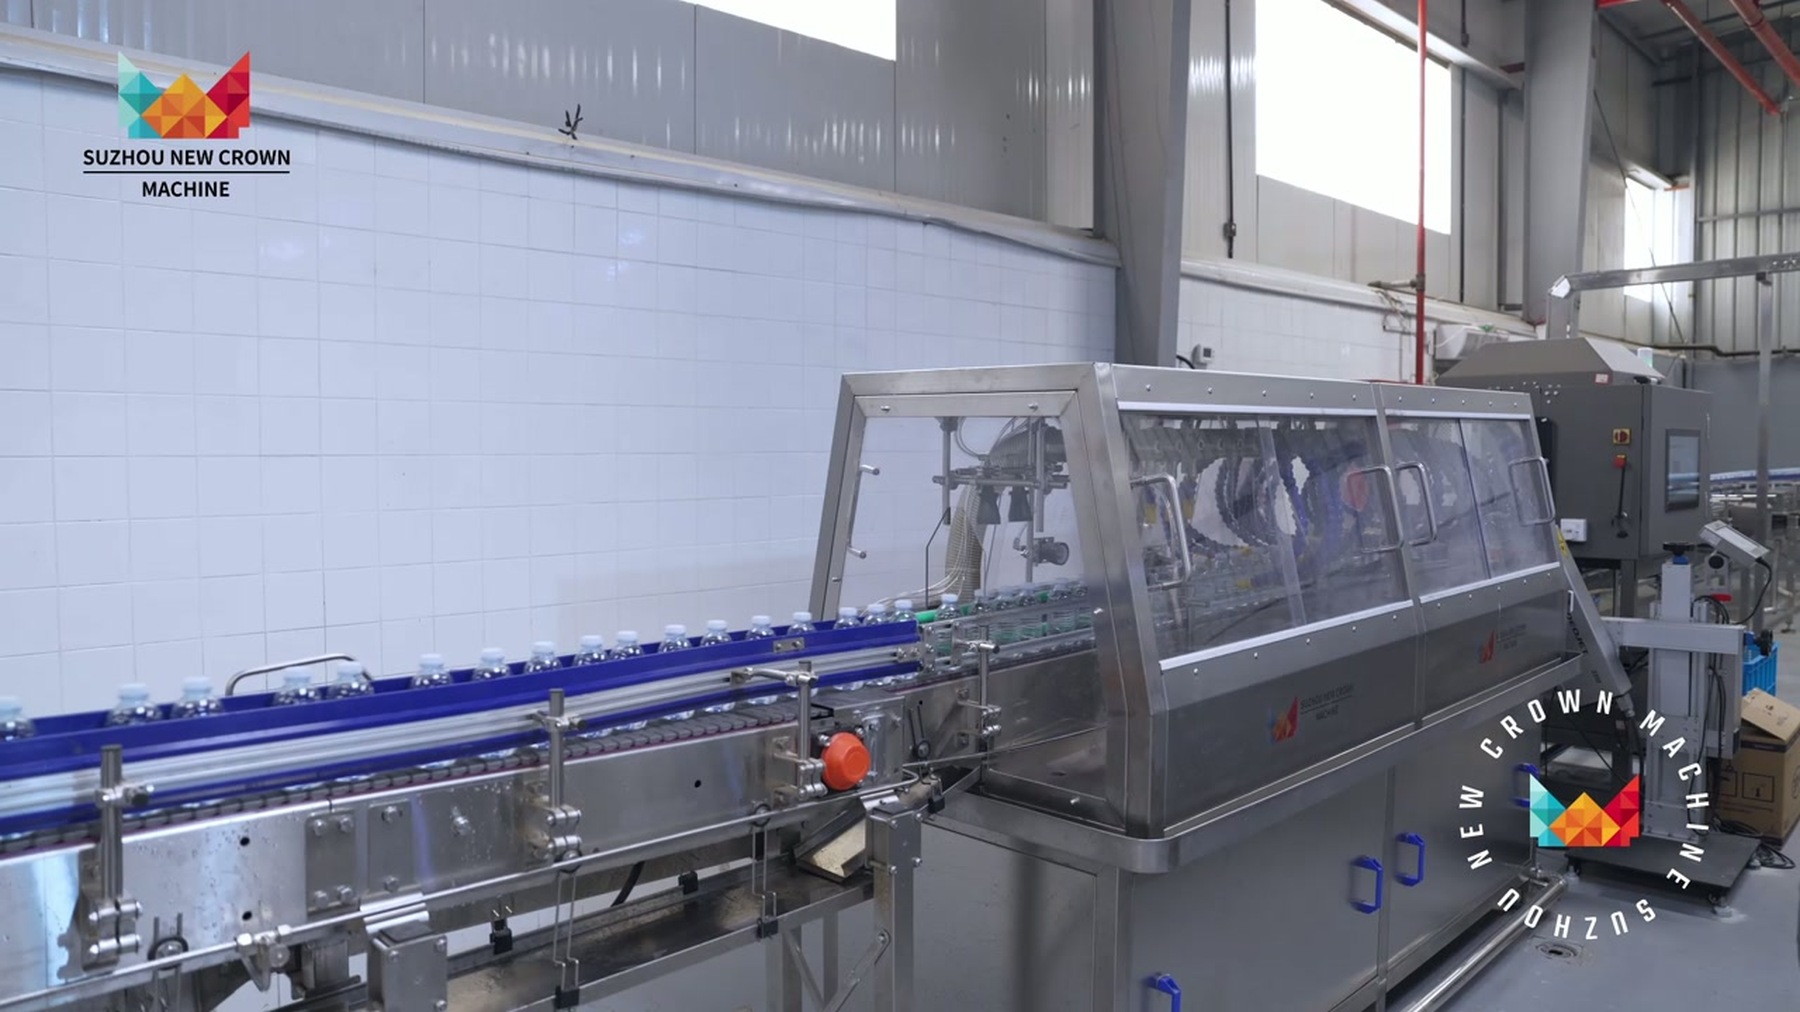
| 06 | Traitement en aval : retournement, refroidissement, séchage, inspection et emballage. |
Conception du système et logique de fonctionnement
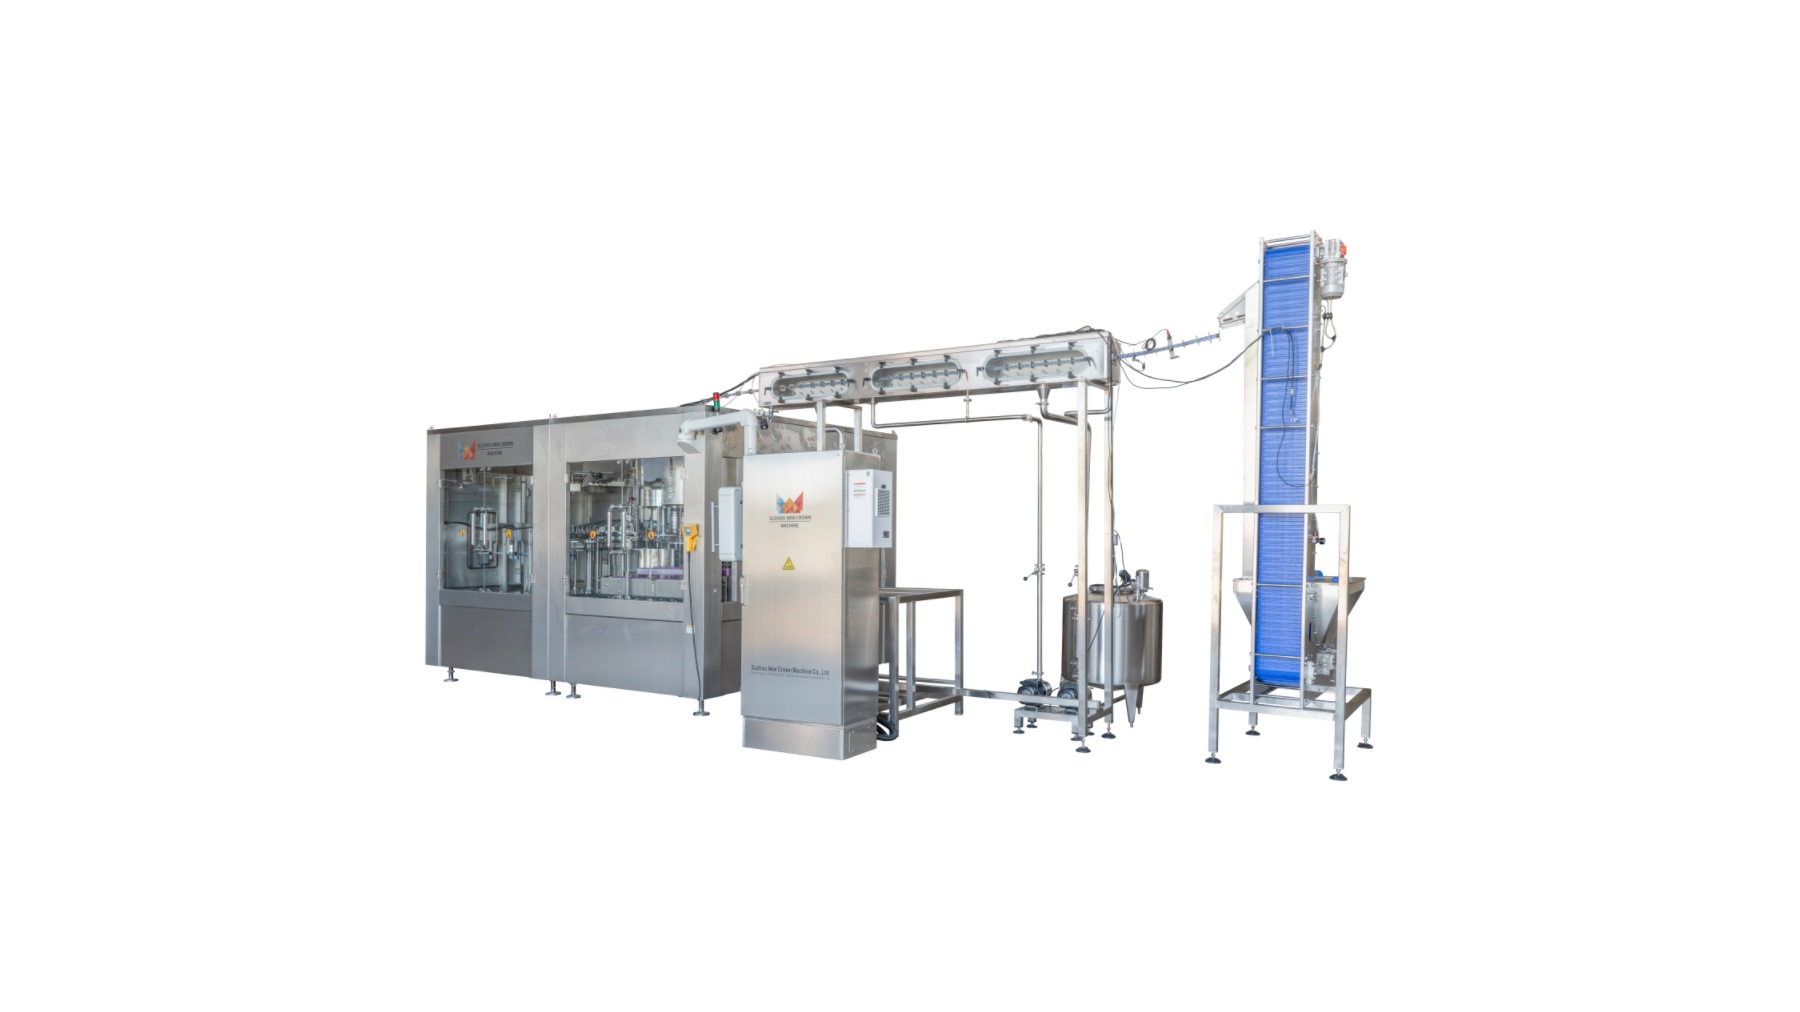
La famille de remplissage coordonne la manutention des contenants, le dosage du liquide et la pose des fermetures dans des limites mécaniques ou hygiéniques continues. Les configurations des équipements dépendent du procédé propre au produit : l’eau et les boissons plates non gazeuses utilisent des principes gravitaires ou volumétriques à niveau constant ; le remplissage à chaud constitue un procédé thermique continu suivi d’un retournement et d’un refroidissement par pulvérisation multizone ; les systèmes aseptiques et ultra-propres établissent des barrières d’isolation contrôlées et une décontamination renforcée des emballages ; les systèmes CSD utilisent une mécanique isobarique pour équilibrer la pression du gaz dans le contenant avec celle de la cuve de produit.
Les remplisseuses ne fonctionnent pas comme des unités isolées : elles nécessitent une intégration coordonnée avec les systèmes de traitement thermique, de mélange, de carbonatation ou de stockage tampon en amont, ainsi qu’avec les équipements de convoyage, de refroidissement et d’emballage en aval. Les types de vannes, les pressions d’alimentation, les modes de recirculation et les protocoles de changement de format sont définis selon les caractéristiques du produit et les accords techniques.
Principaux détails de conception
Faites défiler horizontalement pour voir toutes les colonnes du tableau.
| Élément de conception | Spécification technique |
|---|---|
| Limites hygiéniques | Les circuits de produit, le traitement des emballages, les barrières d’isolation et les contrôles environnementaux sont structurés selon les exigences du produit. |
| Mécanique des vannes et du dosage | La géométrie des canaux, les types de vannes et les principes de contrôle volumétrique sont adaptés à la viscosité, à la teneur en pulpe ou à la carbonatation du produit. |
| Manutention des contenants et des fermetures | Les mécanismes de rinçage, de décontamination, d’alimentation et de fermeture sont adaptés à la géométrie du contenant et à la finition du col. |
| Nettoyage et stérilisation | Les circuits de fluide fermés intègrent des cycles de nettoyage en place (CIP) et de stérilisation en place (SIP), tandis que les surfaces ouvertes suivent des protocoles de nettoyage et de désinfection. |
| Interverrouillages et sécurité | Les interverrouillages de sécurité gèrent la présence des contenants, l’approvisionnement en fermetures, les niveaux de liquide, les températures de fonctionnement et la synchronisation de la ligne. |
Principaux composants et fonctions
Faites défiler horizontalement pour voir toutes les colonnes du tableau.
| Composant | Fonction principale |
|---|---|
| Alimentation et stockage tampon du produit | Fournissent le liquide traité aux équipements de remplissage à température, pression et débit contrôlés. |
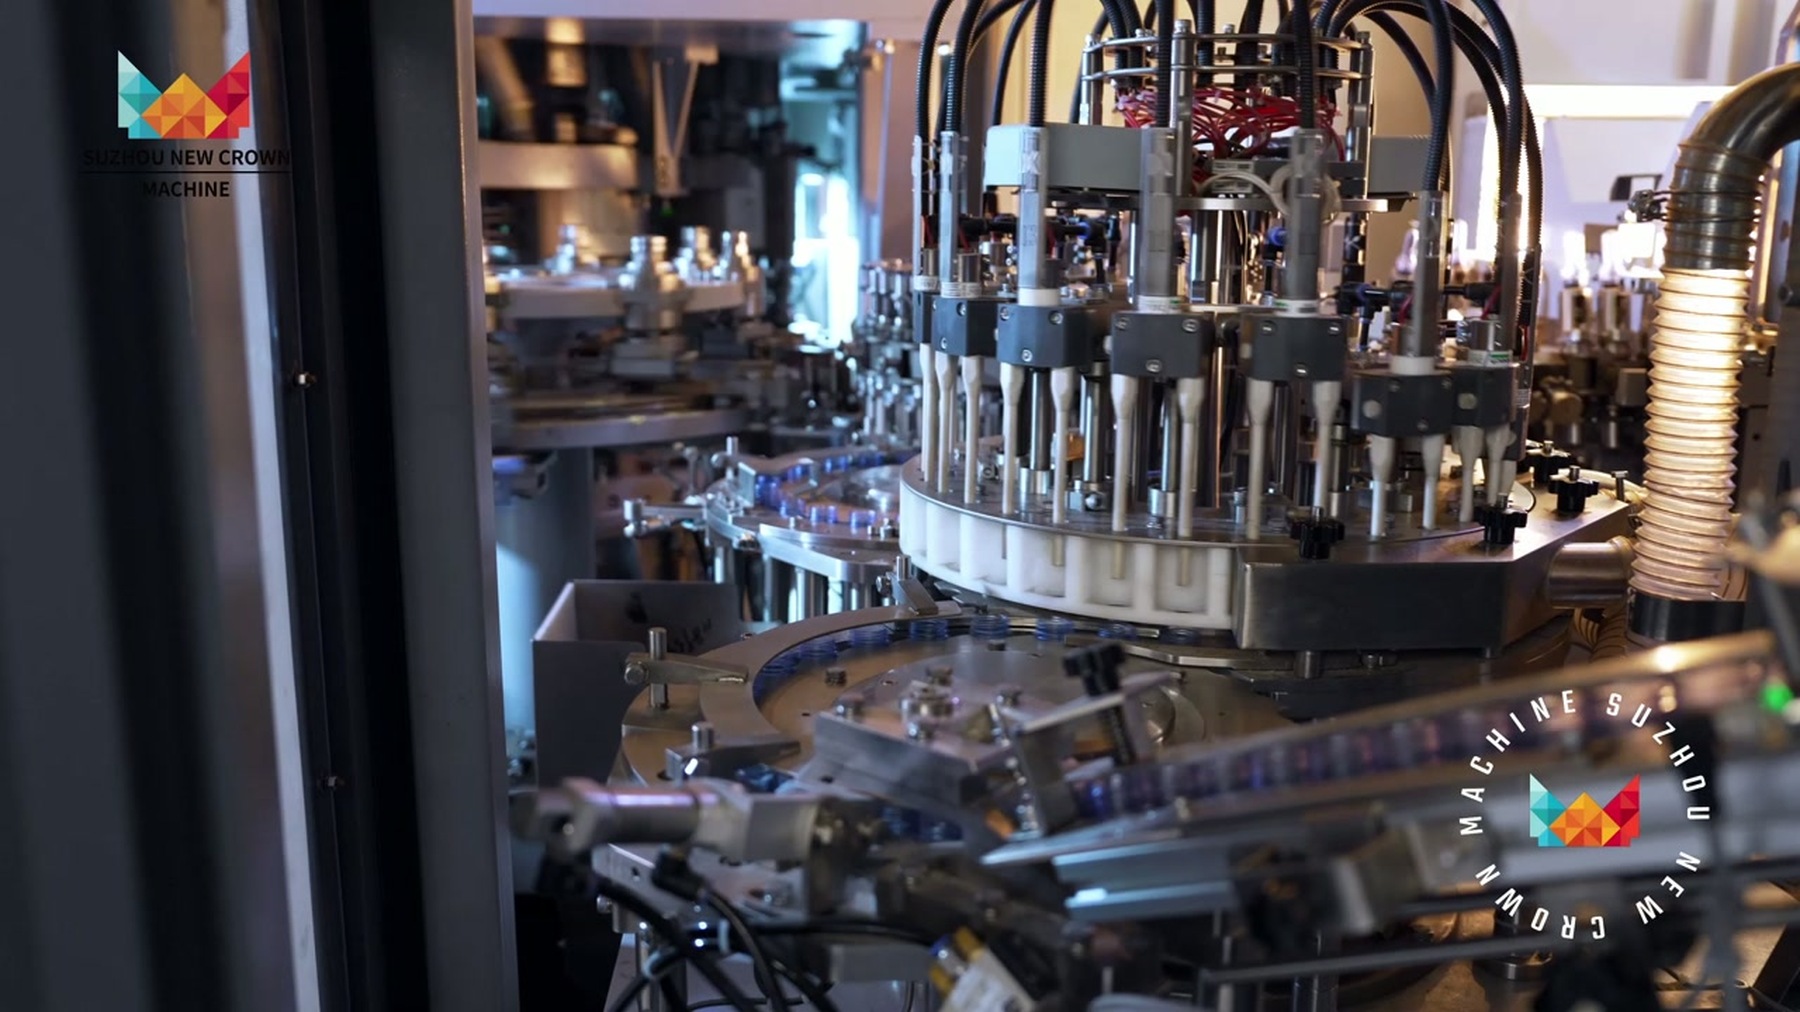
| Unités de contenants et de fermetures | Effectuent le tri, le rinçage, la décontamination, l’alimentation et le positionnement des matériaux d’emballage. |
| Tourelles et vannes de remplissage | Assurent un dosage quantitatif du liquide adapté aux propriétés du fluide et aux exigences de pression ou de gravité. |
| Unités de fermeture | Posent des bouchons vissés, des capsules couronne ou des fermetures à pression avec un couple ou une force contrôlés. |
| Interfaces de nettoyage et d’utilités | Relient les circuits de produit et les surfaces des équipements aux systèmes CIP/SIP et aux alimentations en utilités. |
Fonctionnement et commande
Interverrouillages d’état : les autorisations de fonctionnement dépendent de la température du produit, des niveaux de liquide, de la validation du nettoyage et de l’état des barrières de sécurité.
Synchronisation de ligne : les étoiles d’entrée, de remplissage, de fermeture et de sortie coordonnent le transfert des contenants pour éviter les blocages et le gaspillage de matière.
Gestion des anomalies : les arrêts déclenchent des automatismes de recirculation du fluide, de gestion de température ou de mise en pause des équipements selon leur durée.
Surveillance du procédé : les paramètres clés, notamment les niveaux de liquide, les pressions, les températures et les positions des vannes, sont gérés par des systèmes de commande centralisés.
Nettoyage, maintenance et changement de format
Protocoles de nettoyage : les boucles de fluide fermées utilisent des procédures CIP/SIP ; les extérieurs des équipements et les surfaces d’isolation suivent des cycles de nettoyage et de désinfection dédiés.
Inspection de maintenance : les joints, les vannes, les buses, les filtres et les composants d’entraînement mécanique sont inspectés et entretenus selon les calendriers d’exploitation.
Gestion des changements de format : les pièces de format, les rails de guidage et les outillages de changement sont nettoyés et réglés lors d’un changement de taille de contenant ou de type de produit.
Interfaces d’ingénierie
Faites défiler horizontalement pour voir toutes les colonnes du tableau.
| Catégorie d’interface | Éléments de système raccordés |
|---|---|
| Interface en amont | Systèmes UHT, échangeurs thermiques à plaques, mélangeurs de carbonatation, stockage d’eau en vrac ou convoyeurs pneumatiques. |
| Interface en aval | Unités de retournement des contenants, tunnels de refroidissement, sécheurs par soufflage, étiqueteuses et lignes d’emballage. |
| Interfaces d’utilités | Systèmes CIP/SIP, eau stérile, air comprimé, eau de refroidissement, alimentation électrique et vapeur. |
Données de définition du projet
- Formulation du produit, viscosité, teneur en pulpe, acidité et niveau de carbonatation.
- Durée de conservation cible et niveau d’hygiène microbiologique requis : aseptique, ultra-propre, remplissage à chaud ou standard.
- Matériau du contenant : PET, verre, boîte en 2 pièces ou polycarbonate réutilisable de 19 L ; finition du col et volume.
- Capacité de production horaire cible (BPH / BPM).
- Disponibilité des utilités et contraintes d’implantation de l’usine.
Options et éléments d’intégration
- Intégration de configurations monoblocs aseptiques, ultra-propres, à chaud, pour l’eau ou pour les boissons CSD.
- Sélection de types de vannes spécialisés pour les produits avec pulpe, visqueux ou gazeux.
- Systèmes automatisés de manutention, de tri, d’inspection et de décontamination des bouchons.
- Enregistrement avancé des données de procédé et interfaces de supervision de ligne.
Référence de projet
Référence de projet uniquement — Ne constitue pas une spécification standard
- Intégration des formes de produit : les boissons contenant de la pulpe sont intégrées au remplissage à chaud ou aux systèmes de remplissage hygiénique correspondants grâce à des canaux d’écoulement et à des types de vannes dédiés, plutôt qu’à des lignes parallèles séparées. Le remplissage propre des bouteilles en verre et le remplissage/sertissage des boîtes en 2 pièces sont intégrés à la famille de remplissage avec des interfaces de manutention, de rinçage, de remplissage et de fermeture propres au projet.
- Limites d’ingénierie : toutes les cadences, consommations d’utilités et dimensions d’encombrement sont établies selon les accords techniques de chaque projet et des essais produit vérifiés.
Questions fréquentes
Comment les différentes catégories de boissons sont-elles prises en charge dans la famille de remplissage ?
Les systèmes sont configurés selon les caractéristiques du produit et utilisent des procédés distincts, tels que le remplissage aseptique à froid, le remplissage à chaud, le remplissage isobarique CSD, le remplissage gravitaire d’eau ou le lavage multistade des bonbonnes.
Les cadences des lignes de remplissage sont-elles universelles pour différentes tailles de contenants ?
Non. La capacité horaire dépend du volume du contenant, de la finition du col, des caractéristiques de moussage du liquide et des outillages de changement de format. Les capacités doivent être vérifiées pour chaque projet.
Comment le nettoyage est-il géré dans les différentes configurations de remplissage ?
Les boucles de fluide fermées utilisent des cycles de nettoyage en place (CIP) et de stérilisation en place (SIP) avec des godets de nettoyage dédiés, tandis que les surfaces des équipements suivent des protocoles de nettoyage et de désinfection désignés.
Discutons de votre projet
Consultez notre équipe d’ingénierie pour évaluer les spécifications de votre produit et configurer un système industriel de remplissage de boissons adapté à vos objectifs de production.
Parlons de votre projet