Conditionnement secondaire et fin de ligne

Encartonneuse

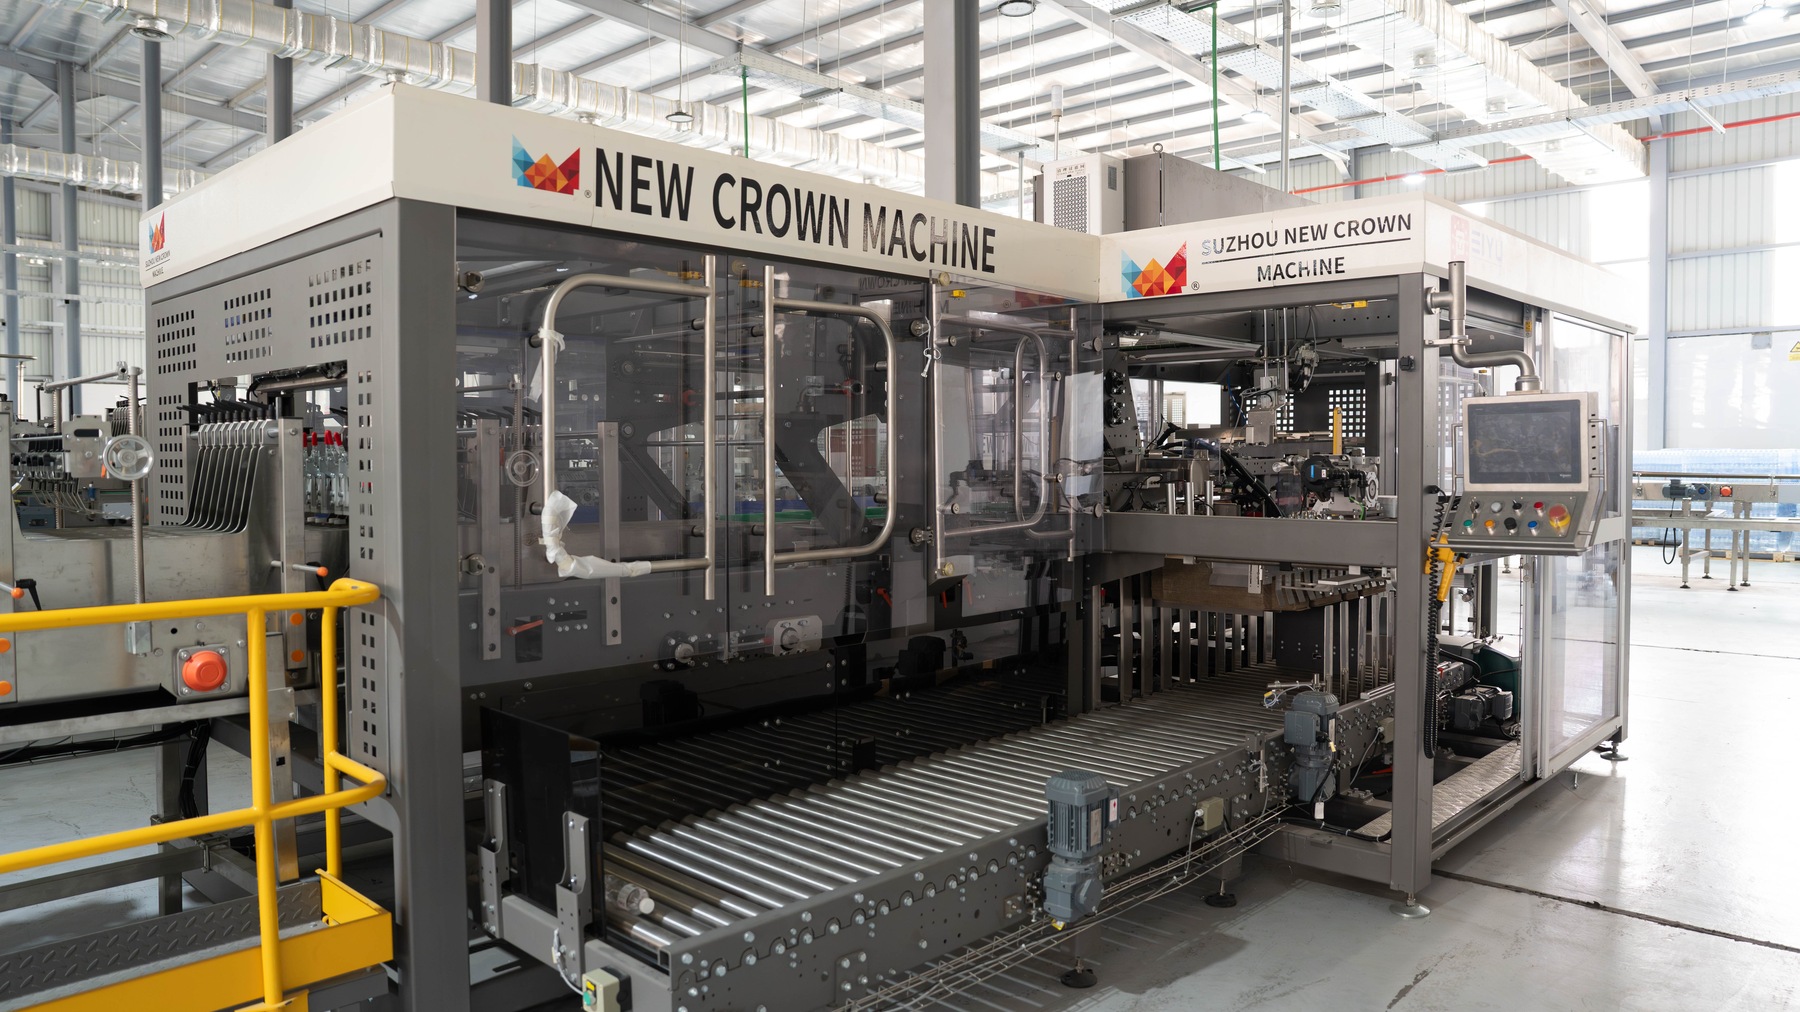
L’encartonneuse emballe les produits en bouteilles ou regroupés dans des caisses en carton ondulé, ou forme des caisses à partir de découpes à plat, selon des procédés enveloppants, à chargement latéral ou à chargement vertical par le dessus.

Encartonneuse

Adéquation au projet

Vérifiez le domaine d’application avant de choisir une configuration.

L’adéquation dépend du produit, du contenant, de la cadence, du parcours hygiénique et des équipements raccordés. Toute condition hors du périmètre publié nécessite une étude d’ingénierie.

Contenu technique : quatrième édition

Domaine d’application

  • Le domaine d’application couvre les caisses de boissons en bouteilles, la protection en carton ondulé des produits hors du périmètre d’emballage sous film et les autres produits regroupés dont la compatibilité est vérifiée sur des échantillons d’emballage.

Données du projet

  • Contenant et matrice: Dimensions et poids de chaque bouteille, matrice d’encartonnage par caisse.
  • Spécifications du carton: Plans des découpes ou des caisses et caractéristiques du carton ondulé.
  • Cadence et fermeture: Cadence cible des cartons, méthode de fermeture et exigences de résistance à la compression.

Interfaces d’ingénierie

  • Les interfaces relient l’unité de regroupement des produits, l’alimentation en découpes ou caisses, les adhésifs thermofusibles et matériaux de fermeture, le convoyeur de sortie des cartons et le palettiseur.

Portée des références

Les données présentées ci-dessous sont des références propres à des projets, et non des spécifications standard.

L’encartonneuse emballe les produits en bouteilles ou regroupés dans des caisses en carton ondulé, ou forme des caisses à partir de découpes à plat, selon des procédés enveloppants, à chargement latéral ou à chargement vertical par le dessus.

Référence de projet — Encartonneuse automatique.

01

Domaine d’application

  • Le domaine d’application couvre les caisses de boissons en bouteilles, la protection en carton ondulé des produits hors du périmètre d’emballage sous film et les autres produits regroupés dont la compatibilité est vérifiée sur des échantillons d’emballage.
02

Parcours du procédé

  1. 01Regroupement des produits
  2. 02Alimentation en cartons
  3. 03Insertion ou enveloppement
  4. 04Pliage des rabats
  5. 05Encollage ou fermeture
  6. 06Sortie des cartons
Parcours du procédé — Encartonneuse.

Le parcours va du regroupement des produits à l’alimentation en découpes ou en caisses, à l’insertion ou à l’enveloppement, au pliage des rabats, à l’encollage ou à la fermeture, puis à la sortie des cartons.

03

Conception du système et logique de fonctionnement

L’encartonnage utilise l’enveloppement à partir de découpes à plat, l’insertion latérale dans des caisses préformées ou le chargement vertical par le dessus. Ces trois parcours partagent la logique de regroupement des produits et de sortie des cartons, mais diffèrent par les exigences structurelles des caisses, la stabilité des produits, l’orientation d’entrée et la synchronisation des mouvements. Les lignes enveloppantes plient les découpes autour des groupes de produits et les ferment avec une colle thermofusible, permettant une bonne utilisation du matériau et un fonctionnement continu. Les lignes à chargement latéral et vertical utilisent des caisses préformées, adaptées aux emballages nécessitant une protection robuste. Les cadences nominales sont limitées par la matrice du lot, le poids unitaire des bouteilles, leur rigidité, la surface des étiquettes, les tolérances dimensionnelles du carton, le temps ouvert de la colle et les schémas de couches des palettes en aval.

04

Principaux détails de conception

Faites défiler horizontalement pour voir toutes les colonnes du tableau.

Objet de conceptionDescription technique
Regroupement des produitsFormation de groupes stables par caisse, avec arrêt de l’insertion lorsqu’une bouteille manque ou tombe.
Alimentation en découpes ou en caissesSéparation unitaire des découpes, contrôle du niveau de stock et détection de l’orientation pour éviter les doubles découpes ou l’alimentation à l’envers.
Parcours d’insertionChoix entre enveloppement, chargement latéral ou vertical selon la résistance du produit, la direction d’entrée et la structure de la caisse.
Pliage et guidageRails, plaques de pression et mécanismes de pliage ajustés aux rainages et aux dimensions des cartons.
Encollage thermofusiblePosition des buses, température, temps ouvert et temps de compression adaptés aux surfaces du carton.
Changement de formatRéglages de référence reproductibles des guides, du regroupement, des magasins de cartons, des plieurs et des positions des pistolets à colle.
Sortie des cartonsSurveillance des états ouvert, collé et bloqué des cartons et synchronisation du transfert avec l’alimentation du palettiseur.
05

Principaux composants et fonctions

Faites défiler horizontalement pour voir toutes les colonnes du tableau.

ComposantFonction
Unités de regroupement des produitsOrganisent les produits entrants selon les quantités et orientations requises.
Alimentation en découpes ou en caissesFournit en continu des découpes unitaires ou des caisses préformées.
Mécanismes d’encartonnage et d’enveloppementPoussent ou insèrent les produits, ou les enveloppent de carton.
Unités de pliage et d’encollageForment la structure des caisses et réalisent le collage.
Unités de sortie et de détection des cartonsÉvacuent les emballages tout en contrôlant les produits manquants, les rabats non fermés et les défauts de collage.
06

Fonctionnement et commande

Le fonctionnement et la commande couvrent le comptage des groupes de produits et la détection des bouteilles manquantes, la détection de niveau bas des découpes ou caisses, les interverrouillages des mouvements d’insertion et d’enveloppement, la surveillance de la température et de la quantité de colle et les interverrouillages de blocage en sortie.

07

Nettoyage et maintenance

Le nettoyage et la maintenance nécessitent de maintenir les guides et pièces de serrage en contact avec les produits dans un état évitant de rayer les bouteilles ou les étiquettes, d’éliminer régulièrement les poussières de papier et les résidus de colle affectant les capteurs, guides et mécanismes de pliage, de procéder à une dépressurisation et à une réduction de température sûres avant l’entretien de l’unité d’encollage, et de vérifier les rainages, le placement de la colle et l’équerrage des caisses avec les produits et cartons réels après les changements de format.

08

Interfaces d’ingénierie

  • Les interfaces relient l’unité de regroupement des produits, l’alimentation en découpes ou caisses, les adhésifs thermofusibles et matériaux de fermeture, le convoyeur de sortie des cartons et le palettiseur.
09

Données de définition du projet

Faites défiler horizontalement pour voir toutes les colonnes du tableau.

Paramètre d’entréeDescription
Contenant et matriceDimensions et poids de chaque bouteille, matrice d’encartonnage par caisse.
Spécifications du cartonPlans des découpes ou des caisses et caractéristiques du carton ondulé.
Cadence et fermetureCadence cible des cartons, méthode de fermeture et exigences de résistance à la compression.
10

Options

  • Les configurations optionnelles comprennent l’encartonnage enveloppant à partir de découpes à plat, le chargement latéral ou vertical, le regroupement et l’insertion spécifiques aux coffrets cadeaux ou aux contenants de forme, ainsi que la détection des bouteilles et cartons manquants et de l’état de l’encollage.
11

Référence de projet

Référence de projet uniquement — Ne constitue pas une spécification standard.

Faites défiler horizontalement pour voir toutes les colonnes du tableau.

Description du projetConfiguration / ParamètreLimite d’utilisation
Plage générale d’équipement de projetConfigurations enveloppantes, à chargement latéral et vertical, avec surveillance intégrée des bouteilles manquantes et de l’application de collePlage d’équipement du projet
12

Questions fréquentes

Quelles sont les principales différences structurelles entre encartonnage enveloppant et chargement latéral ?

L’encartonnage enveloppant plie les découpes de carton ondulé au plus près des produits regroupés, réduisant les pertes de matériau et l’espace vide, tandis que le chargement latéral insère les produits dans des caisses préformées.

Comment contrôler la qualité d’application de la colle à haute cadence ?

Les systèmes d’encollage thermofusible surveillent la température, la pression et les motifs des cordons de colle afin d’assurer un temps ouvert approprié et la résistance du collage pendant la compression des caisses.

13

Discutons de votre projet

Faites appel à notre équipe d’ingénierie du conditionnement pour concevoir une solution d’encartonnage adaptée aux dimensions de vos caisses, à vos exigences de résistance structurelle et à votre vitesse de ligne.

Parlons de votre projet