Domaine d’application
- Souffleuses PET indépendantes
- Systèmes d’eau embouteillée, de boissons gazeuses CSD, de remplissage à chaud et ensembles intégrés soufflage-remplissage-fermeture

Soufflage et manutention des bouteilles PET
Les systèmes d’alimentation en préformes PET fournissent, orientent et transfèrent les préformes vers l’entrée de la souffleuse.
Adéquation au projet
L’adéquation dépend du produit, du contenant, de la cadence, du parcours hygiénique et des équipements raccordés. Toute condition hors du périmètre publié nécessite une étude d’ingénierie.
Contenu technique : quatrième éditionLes données présentées ci-dessous sont des références propres à des projets, et non des spécifications standard.
Les systèmes d’alimentation en préformes PET fournissent, orientent et transfèrent les préformes vers l’entrée de la souffleuse. La configuration du projet est définie selon les spécifications des préformes, le raccordement à la souffleuse, le débit requis et l’implantation de l’usine.
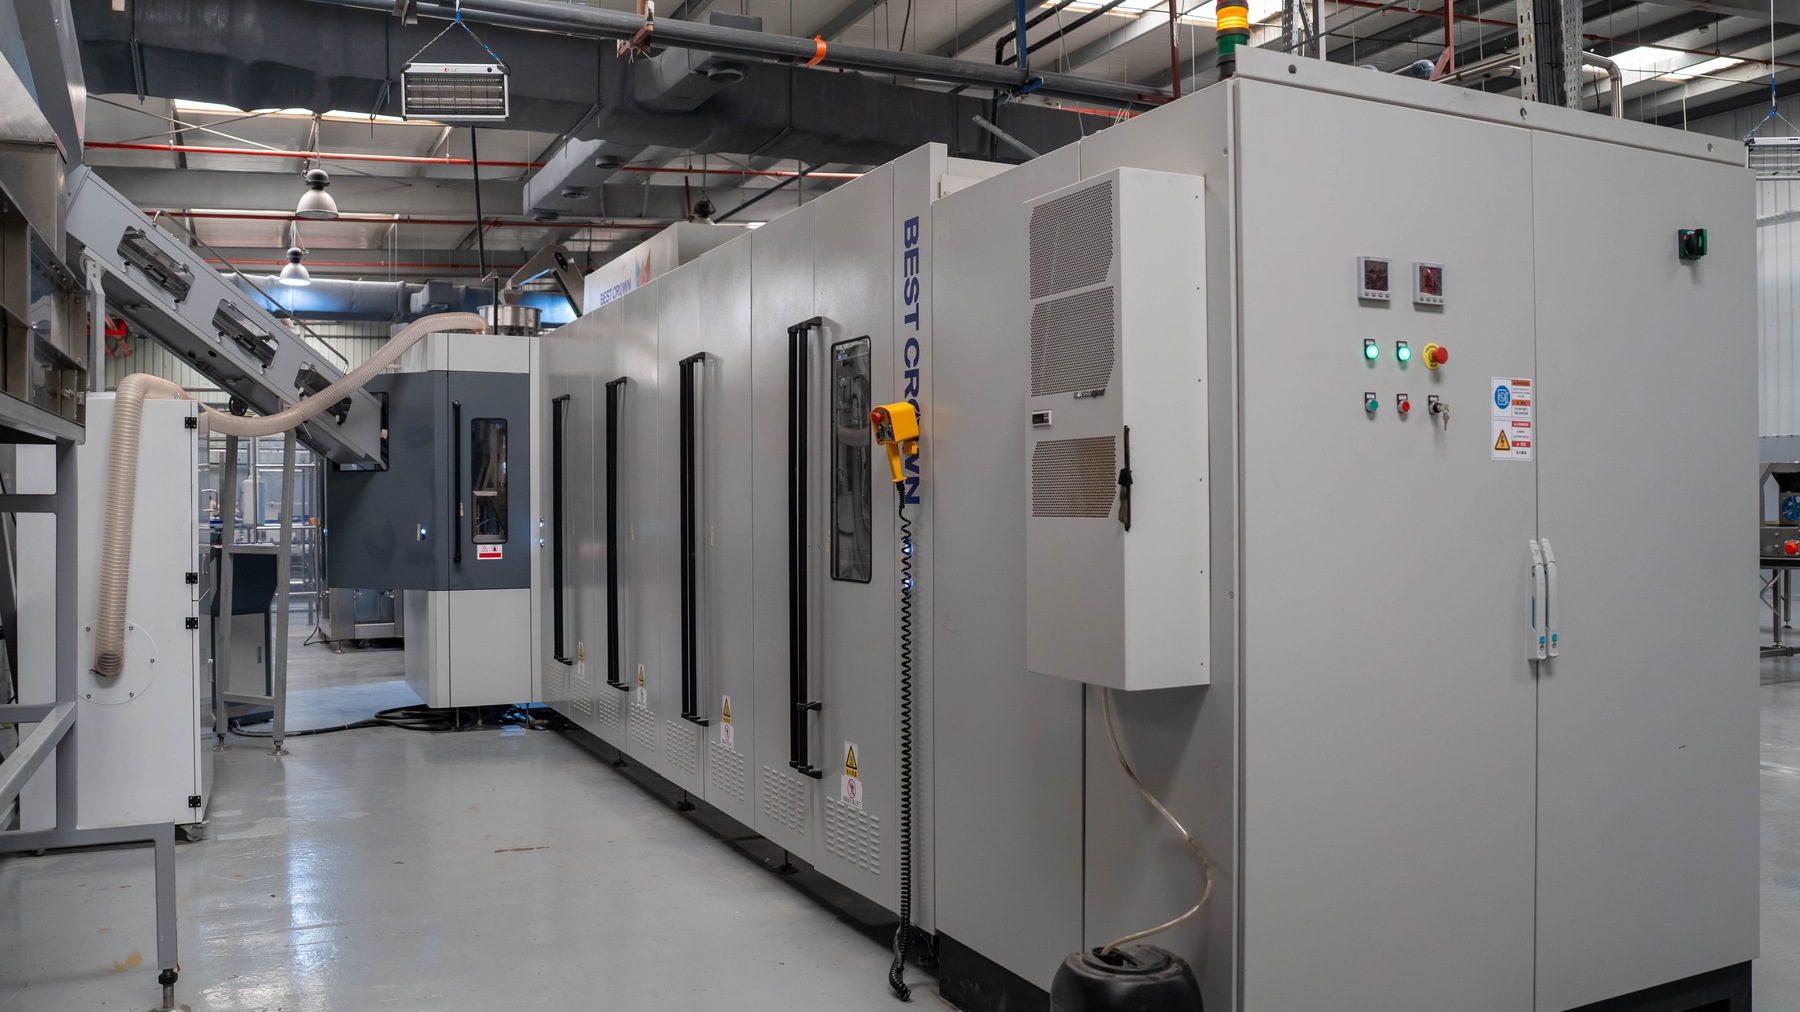
Référence de projet — ligne automatisée d’alimentation en préformes et de soufflage.
Une orientation ordonnée et un transfert stable soutiennent le rythme de soufflage requis. Les conditions d’alimentation, de stockage tampon et de transfert doivent être coordonnées avec le système de soufflage raccordé.
01 Chargement de la trémie de préformes en vrac
02 Transport par élévation
03 Orientation et tri
04 Transport sur rails descendants
05 Séparation des préformes
06 Transfert à l’entrée de la souffleuse
Le système d’alimentation reçoit les préformes en vrac, les élève, les oriente et les délivre en continu sur les rails de chauffage de la souffleuse. Au-delà du simple transport de matière, il gère l’orientation des préformes, les niveaux de stock sur rails, le rythme d’alimentation et le rétablissement après des arrêts anormaux.
Une ligne d’alimentation type comprend une trémie de stockage, un convoyeur élévateur, un mécanisme de tri et des rails descendants. Lorsque les rails de stockage à l’entrée de la souffleuse indiquent un niveau bas, un réapprovisionnement est demandé ; lorsque la limite haute est atteinte, l’élévation s’interrompt. Les blocages, préformes inversées ou encombrements des rails déclenchent des arrêts contrôlés sans exercer de forces d’écrasement excessives sur les préformes.
Capacité de la trémie : dimensionnée selon la consommation de préformes et les intervalles de réapprovisionnement manuel ou automatique, afin d’éviter des rechargements fréquents ou un compactage excessif de la matière.
Transport par élévation : des convoyeurs à bande ou à lattes élèvent les préformes jusqu’à la hauteur de tri, avec interverrouillage par les capteurs de niveau.
Mécanisme d’orientation : utilise les bagues de support du col et les différences de centre de gravité pour obtenir une orientation uniforme, col vers le haut.
Rail descendant : maintient une file continue tout en empêchant l’inversion, le chevauchement ou le blocage des préformes.
Contrôle de niveau : les capteurs de niveau haut et bas régulent l’élévateur, les unités de tri et les demandes d’alimentation de la souffleuse.
Dispositions de changement de format : adapte les rails de guidage, l’espacement et les composants à changement rapide lorsque la longueur de préforme, la bague de support ou la finition du col changent.
Faites défiler horizontalement pour voir toutes les colonnes du tableau.
| Composant | Fonction |
|---|---|
| Trémie de stockage | Reçoit les préformes en vrac depuis les bacs de manutention et constitue un stock tampon d’alimentation en amont |
| Élévateur de préformes | Élève les préformes à la hauteur de fonctionnement de l’unité de tri |
| Unité de tri | Oriente les préformes verticalement, col vers le haut, à l’aide des bagues de support et des différences dimensionnelles |
| Rails descendants | Transporte en continu les préformes alignées sur des rails de guidage adaptés à la finition du col |
| Unité de séparation et de détection | Alimente les préformes individuellement au rythme de la machine et détecte les préformes absentes, inversées ou bloquées |
Élévation et tri des préformes : les niveaux haut et bas du rail coordonnent le fonctionnement de l’élévateur et du trieur.
Alimentation sur rails : maintient une livraison continue des préformes en file unique à l’entrée de la machine.
Interverrouillage de niveau : suspend automatiquement l’élévation lorsque les rails sont pleins et la reprend sur demande de réapprovisionnement.
Détection des blocages et anomalies : surveille les inversions, obstructions et absences de préformes afin d’éviter les erreurs d’alimentation en aval.
Coordination en aval : arrête immédiatement l’alimentation lorsque la souffleuse en aval s’arrête.
Logique de commande des niveaux haut et bas sur rails
Interverrouillages de fonctionnement de l’élévateur et de la souffleuse
Détection des préformes bloquées, inversées et absentes
Intégration de la réponse à l’arrêt en aval
Interverrouillages des capots de sécurité et du mode maintenance
Nettoyez régulièrement les trémies, bandes d’élévation, rouleaux et rails pour empêcher la poussière et les débris d’entrer dans les zones de chauffage et de soufflage.
Prévoyez des barrières de sécurité et des modes de maintenance autour des points de déblocage et de réapprovisionnement manuel.
Appliquez des protocoles d’inspection pour repérer et isoler les préformes rayées, déformées ou contaminées lors de la réception et de l’alimentation.
Unités de détection de température des préformes et de rejet des défauts
Systèmes de réapprovisionnement automatique des trémies
Enceintes acoustiques et protections fermées
Référence de projet uniquement — Ne constitue pas une spécification standard.
Faites défiler horizontalement pour voir toutes les colonnes du tableau.
| Application / Élément du projet | Configuration / Spécifications | Limite d’utilisation |
|---|---|---|
| Projets eau et CSD à 10,000 BPH | Élévation depuis la trémie, orientation automatique, alimentation sur rails et interverrouillage de niveau | Architecture standard d’alimentation en préformes utilisée sur plusieurs projets |
| Ligne CSD soufflage-remplissage-fermeture à 48,000 BPH | Alimentation rapide en préformes intégrée et adaptée à une souffleuse rotative à 24 cavités | Configuration du système de projet |
Les capteurs optiques de niveau coordonnent les cycles de démarrage et d’arrêt de l’élévateur, tandis que les profils de guidage mécaniques et les dispositifs d’espacement empêchent le chevauchement des préformes et une pression d’accumulation excessive.
Les rails de guidage, composants d’orientation et mécanismes d’espacement doivent être ajustés ou remplacés au moyen d’outillages à changement rapide adaptés à la nouvelle finition du col et aux dimensions des préformes.
Fournissez les spécifications de vos préformes, vos exigences de cadence et les contraintes d’implantation de l’usine pour obtenir une configuration optimisée du système d’alimentation en préformes.
Parlons de votre projet