Domaine d’application
- Le domaine d’application comprend les bouteilles PET, les bouteilles en verre et les autres contenants ronds ou de forme dont la compatibilité est vérifiée par des essais sur échantillons.

Conditionnement secondaire et fin de ligne
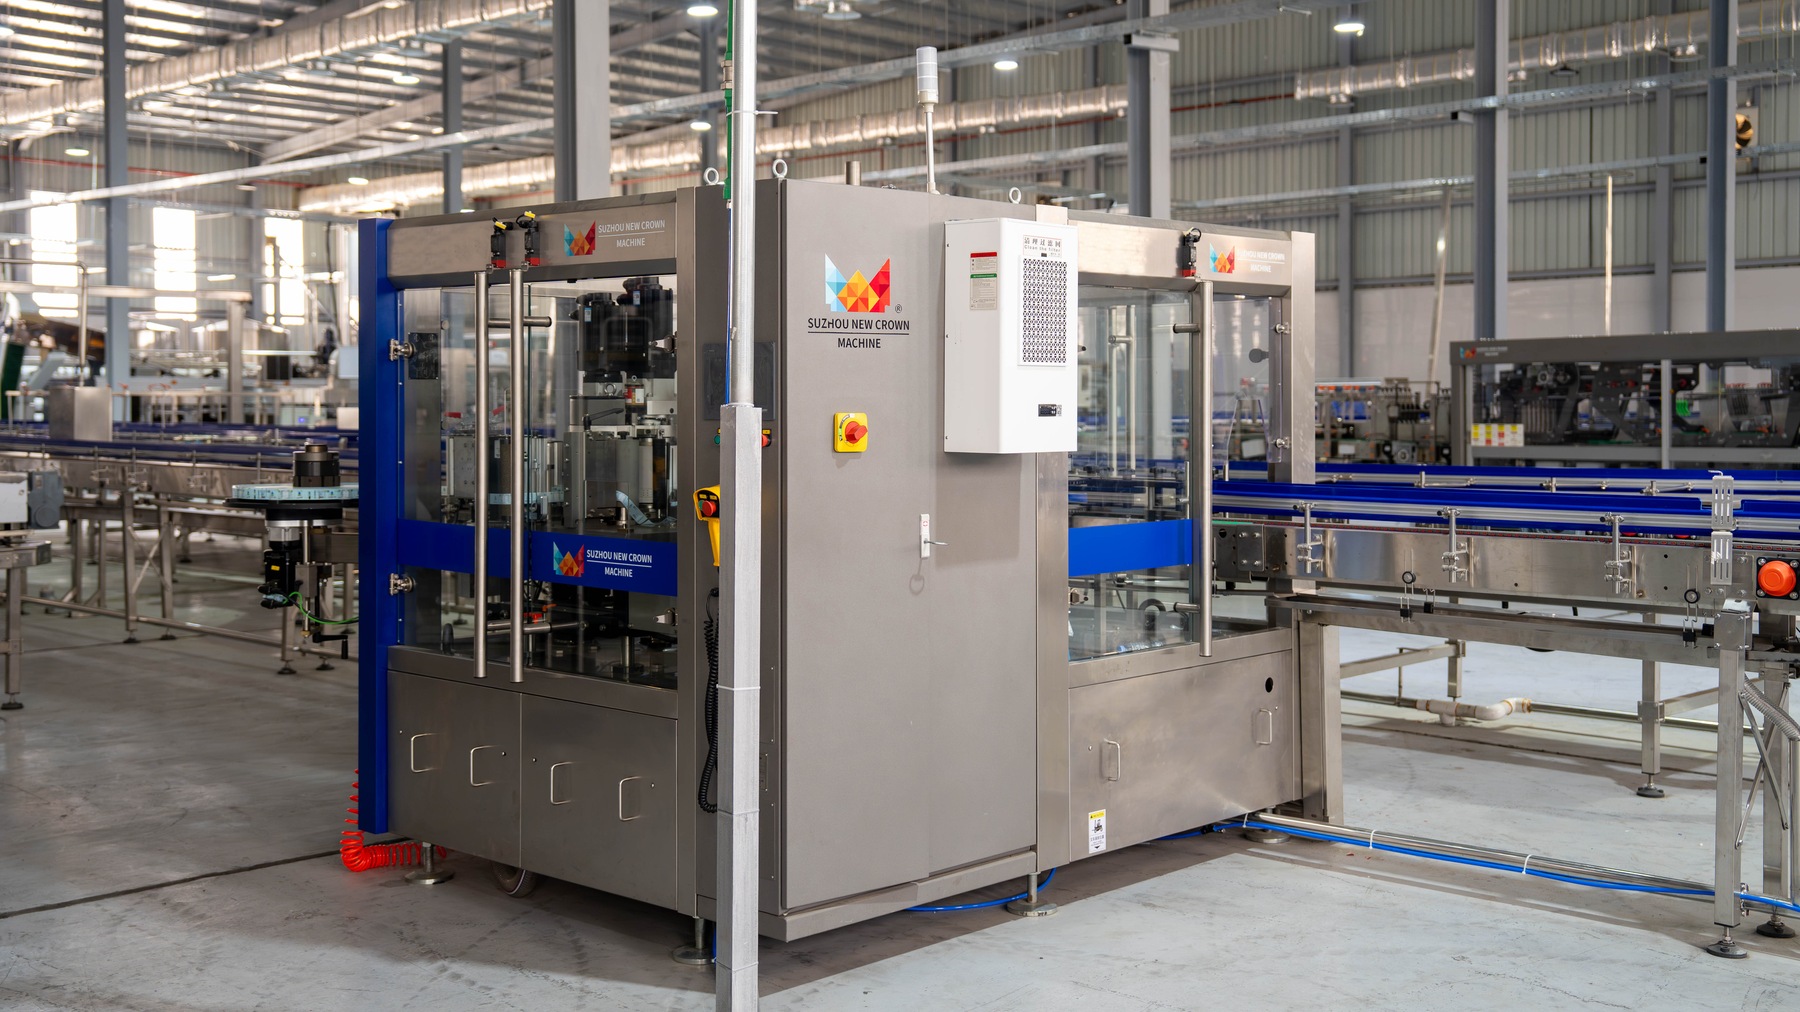
Le système d’étiquetage applique avec précision les informations d’identification, de marque et réglementaires sur les contenants de boissons.
Adéquation au projet
L’adéquation dépend du produit, du contenant, de la cadence, du parcours hygiénique et des équipements raccordés. Toute condition hors du périmètre publié nécessite une étude d’ingénierie.
Contenu technique : quatrième éditionLes données présentées ci-dessous sont des références propres à des projets, et non des spécifications standard.
Le système d’étiquetage applique avec précision les informations d’identification, de marque et réglementaires sur les contenants de boissons. Il prend en charge l’étiquetage OPP en bobine à colle thermofusible, la pose de manchons thermorétractables et l’étiquetage autoadhésif.
Référence de projet — Étiqueteuse automatique.
Le parcours enchaîne l’espacement des contenants, leur positionnement, l’alimentation en étiquettes, la découpe, le décollement ou la pose de manchons, l’application ou la rétraction thermique, puis la sortie des contenants finis.
Le système d’étiquetage intègre le positionnement des contenants, la gestion de la bande, la mise en forme des étiquettes et leur application dans un procédé continu. Les projets types couvrent l’étiquetage enveloppant OPP à colle thermofusible et la pose de manchons thermorétractables, avec contrôle de tension de bande, guidage, alimentation, découpe, encollage, détection d’étiquette manquante et de rupture. Les étiqueteuses OPP alimentent le film en bobine sous tension constante et avec guidage, découpent les étiquettes et appliquent la colle thermofusible sur leurs bords avant et arrière avant de les enrouler autour des contenants. Les machines de pose de manchons découpent les étiquettes tubulaires, les placent aux positions prévues et les rétractent dans des tunnels à vapeur ou à air chaud. Le marquage laser constitue un poste d’identification adjacent, déclenché par des capteurs de contenants ou d’emballages.
Faites défiler horizontalement pour voir toutes les colonnes du tableau.
| Objet de conception | Description technique |
|---|---|
| Espacement des contenants | Établissement d’un pas stable entre contenants et de repères d’étiquetage pour réduire les fluctuations du flux. |
| Gestion de la bande | Alimentation par bobine, tension constante et mécanismes de guidage maîtrisant le déport et la tension des étiquettes. |
| Alimentation et découpe | Alimentation servo-commandée des étiquettes synchronisée avec le flux de bouteilles ; unités de découpe ou de décollement fournissant les étiquettes individuelles. |
| Encollage et application | Application OPP avec encollage des bords avant et arrière et contrôle de la température, de la quantité de colle et de l’état du rouleau. |
| Pose et rétraction des manchons | Positionnement des manchons associé à la répartition de température du tunnel à vapeur ou à air chaud, déterminant l’aspect extérieur. |
| Interverrouillages de contrôle | Absence de bouteille : pas d’étiquette ; alarmes ou arrêts en cas de fin de bobine, rupture, étiquette manquante ou erreur de position. |
| Marquage laser | Déclenchement du marquage, gestion des recettes, distance focale et vitesse de ligne adaptés aux exigences du matériau. |
Faites défiler horizontalement pour voir toutes les colonnes du tableau.
| Composant | Fonction |
|---|---|
| Unités d’espacement et de positionnement des contenants | Établissent un pas stable et des repères d’étiquetage. |
| Mécanismes d’alimentation et de tension des étiquettes | Alimentent en continu le matériau en bobine et maîtrisent le déport. |
| Mécanismes d’application des étiquettes | Effectuent la pose de manchons ou le transfert avec colle thermofusible ou autoadhésif. |
| Unités de rétraction ou de pression | Assurent une adhérence stable aux contours des contenants. |
| Unités de détection et d’éjection | Détectent les étiquettes manquantes, les ruptures et les défauts de position. |
Le fonctionnement et la commande couvrent les interverrouillages entre absence de bouteille et alimentation en étiquettes, le contrôle de tension et de guidage, la détection des ruptures, des étiquettes manquantes et des fins de bobine, le positionnement des contenants et le déclenchement du marquage, ainsi que l’arrêt contrôlé de l’étiquetage en cas d’accumulation en aval.
Avant l’étiquetage et le marquage, l’état de surface des bouteilles est coordonné avec le parcours de séchage ou de traitement thermique en amont. Le nettoyage et la maintenance portent sur les composants d’alimentation, de découpe, d’encollage, d’application, de détection et de marquage définis pour le projet.
Faites défiler horizontalement pour voir toutes les colonnes du tableau.
| Paramètre d’entrée | Description |
|---|---|
| Spécifications du contenant | Matériau, dimensions, forme et caractéristiques de positionnement. |
| Paramètres de l’étiquette | Matériau, dimensions, format de présentation et spécifications du mandrin de bobine. |
| Cadence et précision | Vitesse de ligne cible, tolérance de précision de pose et température de surface. |
Référence de projet uniquement — Ne constitue pas une spécification standard.
Faites défiler horizontalement pour voir toutes les colonnes du tableau.
| Description du projet | Configuration / Paramètre | Limite d’utilisation |
|---|---|---|
| Ligne d’eau PET de 10,000 BPH, 300 mL | Étiqueteuse OPP à colle thermofusible modèle NC-OL-1, plage de capacité de 8,000–12,000 BPH | Configuration du projet |
| Ligne CSD PET de 10,000 BPH, 330 mL | Étiqueteuse OPP avec 15 étoiles de bouteilles, 1 poste d’étiquetage, encollage au rouleau et étiquette enveloppante unique | Tableau des équipements du projet |
| Ligne CSD PET de 10,000 BPH, 330 mL | Épaisseur d’étiquette de 0.04–0.05 mm | Vérification du projet |
| Ligne PET de remplissage à chaud de 5,000 BPH, 500 mL | Séquence comprenant le séchage, la pose de manchons, le marquage laser et l’emballage sous film | Parcours du projet |
| Ligne d’eau PET de 10,000 BPH, 300 mL | Plage d’étiquetage enveloppant OPP de 8,000–12,000 BPH, diamètre de bouteille de 40–90 mm, hauteur d’étiquette de 40–140 mm | Plage d’équipement du projet |
| Ligne d’eau PET de 10,000 BPH, 300 mL | Matériaux d’étiquette OPP/BOPP/papier, épaisseur de 0.035–0.05 mm | Plage d’équipement du projet |
| Ligne de jus PET remplis à chaud de 5,000 BPH, 500 mL | Capacité de pose de manchons de 250 BPM, diamètre de bouteille de 25–125 mm, longueur d’étiquette de 30–250 mm | Plage d’équipement du projet |
| Ligne de jus PET remplis à chaud de 5,000 BPH, 500 mL | Matériaux de manchon PVC/PET/OPS, épaisseur de 0.03–0.13 mm | Plage d’équipement du projet |
| Ligne CSD PET de 10,000 BPH, 330 mL | Unité d’étiquetage enveloppant OPP SPCTTB.18800, capacité de 18,800 BPH pour la bouteille ronde échantillon | Fiche d’équipement du projet |
| Ligne CSD PET de 48,000 BPH, 330 mL | Deux unités d’étiquetage enveloppant OPP SPCTTB.28800, capacité unitaire de 28,800 BPH | Capacité combinée soumise à la vérification de la répartition des flux et de la vitesse de ligne |
L’humidité en surface perturbe le transfert de colle, le positionnement des étiquettes et la qualité du marquage laser, ce qui rend essentiels le conditionnement thermique et le séchage à l’air en amont.
L’étiquetage OPP applique des étiquettes enveloppantes en film avec de la colle thermofusible sur les contenants cylindriques, tandis que les manchons utilisent un film tubulaire qui se rétracte dans un tunnel thermique pour épouser les contours du contenant.
Consultez notre équipe d’ingénierie du conditionnement pour choisir la technologie d’étiquetage et la configuration machine adaptées aux exigences de présentation de votre marque.
Parlons de votre projet