Domaine d’application
- Le domaine d’application couvre l’emballage sous film des bouteilles PET, les lots de contenants avec ou sans plateau et les autres combinaisons de contenants dont les dimensions et la résistance thermique sont confirmées.

Conditionnement secondaire et fin de ligne
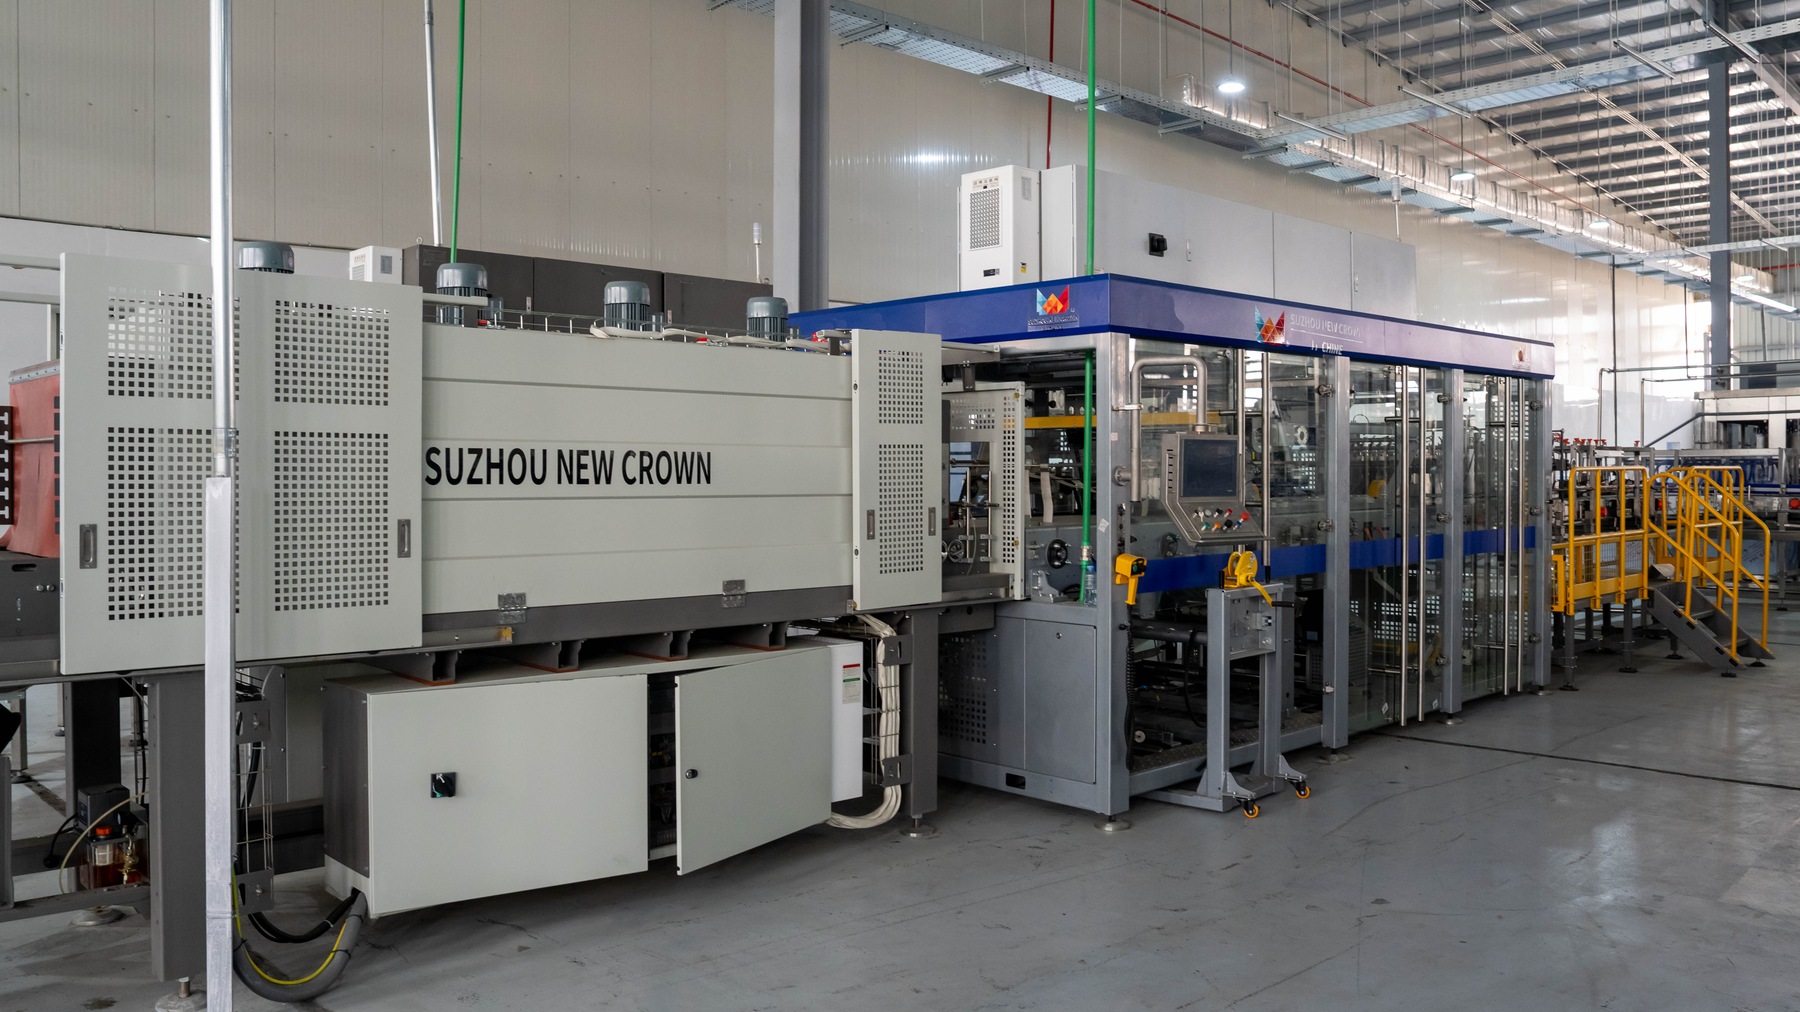
La machine d’emballage sous film thermorétractable regroupe les contenants de boissons individuels selon des dispositions définies, les enveloppe de film plastique et les fait traverser un tunnel de rétraction thermique pour former des lots de conditionnement secondaire stables.
Adéquation au projet
L’adéquation dépend du produit, du contenant, de la cadence, du parcours hygiénique et des équipements raccordés. Toute condition hors du périmètre publié nécessite une étude d’ingénierie.
Contenu technique : quatrième éditionLes données présentées ci-dessous sont des références propres à des projets, et non des spécifications standard.
La machine d’emballage sous film thermorétractable regroupe les contenants de boissons individuels selon des dispositions définies, les enveloppe de film plastique et les fait traverser un tunnel de rétraction thermique pour former des lots de conditionnement secondaire stables.
Référence de projet — Machine d’emballage sous film thermorétractable.
Le parcours va de la séparation des bouteilles individuelles au regroupement par quantité, à l’alimentation en film, à l’enveloppement et à la soudure transversale, au chauffage dans le tunnel de rétraction, puis au refroidissement en sortie et à l’évacuation des lots.
La machine d’emballage thermorétractable transforme un flux continu de bouteilles individuelles en unités transportables et palettisables. Les bouteilles entrantes sont séparées, regroupées et comptées pour former des groupes de contenants. Le film est alimenté à longueur, enveloppe le produit, reçoit une soudure transversale, traverse le tunnel de rétraction et sort sur des convoyeurs de refroidissement pour se stabiliser. La stabilité des lots dépend de la disposition des bouteilles, de la largeur et de l’épaisseur du film, de sa tension d’alimentation, de l’état de la soudure, de la température du tunnel, du flux d’air et de la vitesse de transport. Les contenants PET allégés se déforment plus facilement sous l’effet de la chaleur et de la pression : les paramètres de rétraction doivent donc être coordonnés avec leur résistance thermique et la température du produit.
Faites défiler horizontalement pour voir toutes les colonnes du tableau.
| Objet de conception | Description technique |
|---|---|
| Séparation et regroupement | Organisation du flux continu de bouteilles selon les rangées et colonnes requises, avec maîtrise des espacements et des quantités. |
| Alimentation en film | Déroulement continu du film en bobine avec contrôle de tension, de déport et détection de fin de bobine. |
| Enveloppement et soudure | Mise en place du film, découpe et soudure transversale au passage des groupes de contenants. |
| Tunnel de rétraction | Circulation d’air chaud par zones rétractant le film étroitement autour des groupes de contenants. |
| Refroidissement en sortie | Stabilisation du film et refroidissement des lots avant convoyage et palettisation. |
| Fonctionnement multivoie | Configurations à deux voies ou à plusieurs canaux répartissant le débit d’emballage dans les projets à haute cadence. |
Faites défiler horizontalement pour voir toutes les colonnes du tableau.
| Composant | Fonction |
|---|---|
| Unités de séparation et de regroupement | Organisent les bouteilles individuelles selon des matrices définies. |
| Systèmes d’alimentation et de tension du film | Fournissent le film en bobine à longueurs régulières. |
| Mécanismes de soudure | Effectuent l’enveloppement, la découpe et la soudure des bords du film. |
| Tunnel de thermorétraction | Utilise de l’air chaud contrôlé pour rétracter le film autour des groupes de contenants. |
| Unités de refroidissement et de convoyage en sortie | Stabilisent les lots nouvellement rétractés pour leur transfert en aval. |
Le fonctionnement et la commande couvrent la vérification du nombre et du regroupement des bouteilles, la longueur d’alimentation du film et la détection de fin de bobine, le contrôle de température et de fonctionnement de la soudure, la régulation des zones de température du tunnel et les interverrouillages d’encombrement des lots en aval.
Le nettoyage et la maintenance nécessitent le nettoyage et l’inspection réguliers des lames de soudure, des rouleaux d’alimentation, des chaînes du tunnel et des conduits d’air, un arrêt contrôlé pour le remplacement des bobines et le dégagement des ruptures de film, ainsi que la vérification, lors des changements de format, des guides de voies, de la longueur de film, de la température de rétraction et de la compatibilité avec le palettiseur.
Faites défiler horizontalement pour voir toutes les colonnes du tableau.
| Paramètre d’entrée | Description |
|---|---|
| Spécifications du contenant | Forme de la bouteille, poids unitaire et résistance thermique. |
| Disposition et cadence | Matrice de regroupement, besoins en plateaux et cadence cible des lots. |
| Film et sortie | Matériau et épaisseur du film, aspect après rétraction et méthode de palettisation en aval. |
Référence de projet uniquement — Ne constitue pas une spécification standard.
Faites défiler horizontalement pour voir toutes les colonnes du tableau.
| Description du projet | Configuration / Paramètre | Limite d’utilisation |
|---|---|---|
| Ligne CSD PET de 10,000 BPH, 330 mL | Capacité d’emballage à une voie de 15 PPM | Configuration du projet |
| Ligne CSD PET de 10,000 BPH, 330 mL | Film en bobine : largeur maximale consignée de 900 mm, épaisseur de 0.06–0.12 mm | Vérification des spécifications du lot |
| Ligne CSD PET de 48,000 BPH, 330 mL | Emballage haute cadence à deux voies de 2×40 PPM, soit 80 PPM au total | Configuration du projet |
| Ligne de jus PET remplis à chaud de 5,000 BPH, 500 mL | Machine WD-150A ; 8–12 lots/min ; lot maximal d’environ 600×400×350 mm | Fiche d’équipement du projet |
| Ligne de jus PET remplis à chaud de 5,000 BPH, 500 mL | Matériaux de film PE/PVC/POF, épaisseur de 0.03–0.15 mm ; plage de température du tunnel consignée de 160–260°C | Périmètre d’équipement du projet |
| Ligne CSD PET de 48,000 BPH, 330 mL | Emballage sous film à deux voies de 2×40 lots/min, soit 80 lots/min au total | Configuration du projet |
| Ligne CSD PET de 48,000 BPH, 330 mL | Largeur maximale du film de 900 mm, épaisseur de 0.06–0.12 mm ; plage de température du tunnel consignée de 200–280°C | Périmètre d’équipement du projet |
| Ligne CSD PET de 48,000 BPH, 330 mL | Entraînement principal d’environ 35 kW, four de rétraction d’environ 105 kW, dimensions d’environ 17,421×2,800×3,100 mm | Fiche d’équipement du projet |
Les températures du tunnel, les débits d’air et les vitesses des convoyeurs sont étroitement coordonnés pour obtenir un film bien ajusté sans déformer les contenants PET allégés.
Oui. Les changements de format ajustent les guides de voies, les longueurs d’alimentation du film et les paramètres de recette pour prendre en charge différentes quantités et dispositions de lots.
Contactez nos spécialistes du conditionnement pour configurer une machine d’emballage sous film thermorétractable à haut rendement adaptée à votre cadence de lots et à votre matrice de regroupement.
Parlons de votre projet