Domaine d’application
- Le domaine d’application couvre les lots sous film et les caisses en carton ondulé de format fixe, ainsi que les lignes continues présentant peu de changements de schémas de couches.

Conditionnement secondaire et fin de ligne
Le palettiseur mécanique utilise des mécanismes à portique, à colonne, de poussée de couches ou à plateforme élévatrice pour organiser les unités d’emballage selon des schémas de couches fixes et les transférer sur des palettes pour une production continue à haute stabilité.
Adéquation au projet
L’adéquation dépend du produit, du contenant, de la cadence, du parcours hygiénique et des équipements raccordés. Toute condition hors du périmètre publié nécessite une étude d’ingénierie.
Contenu technique : quatrième éditionLes données présentées ci-dessous sont des références propres à des projets, et non des spécifications standard.
Le palettiseur mécanique utilise des mécanismes à portique, à colonne, de poussée de couches ou à plateforme élévatrice pour organiser les unités d’emballage selon des schémas de couches fixes et les transférer sur des palettes pour une production continue à haute stabilité.
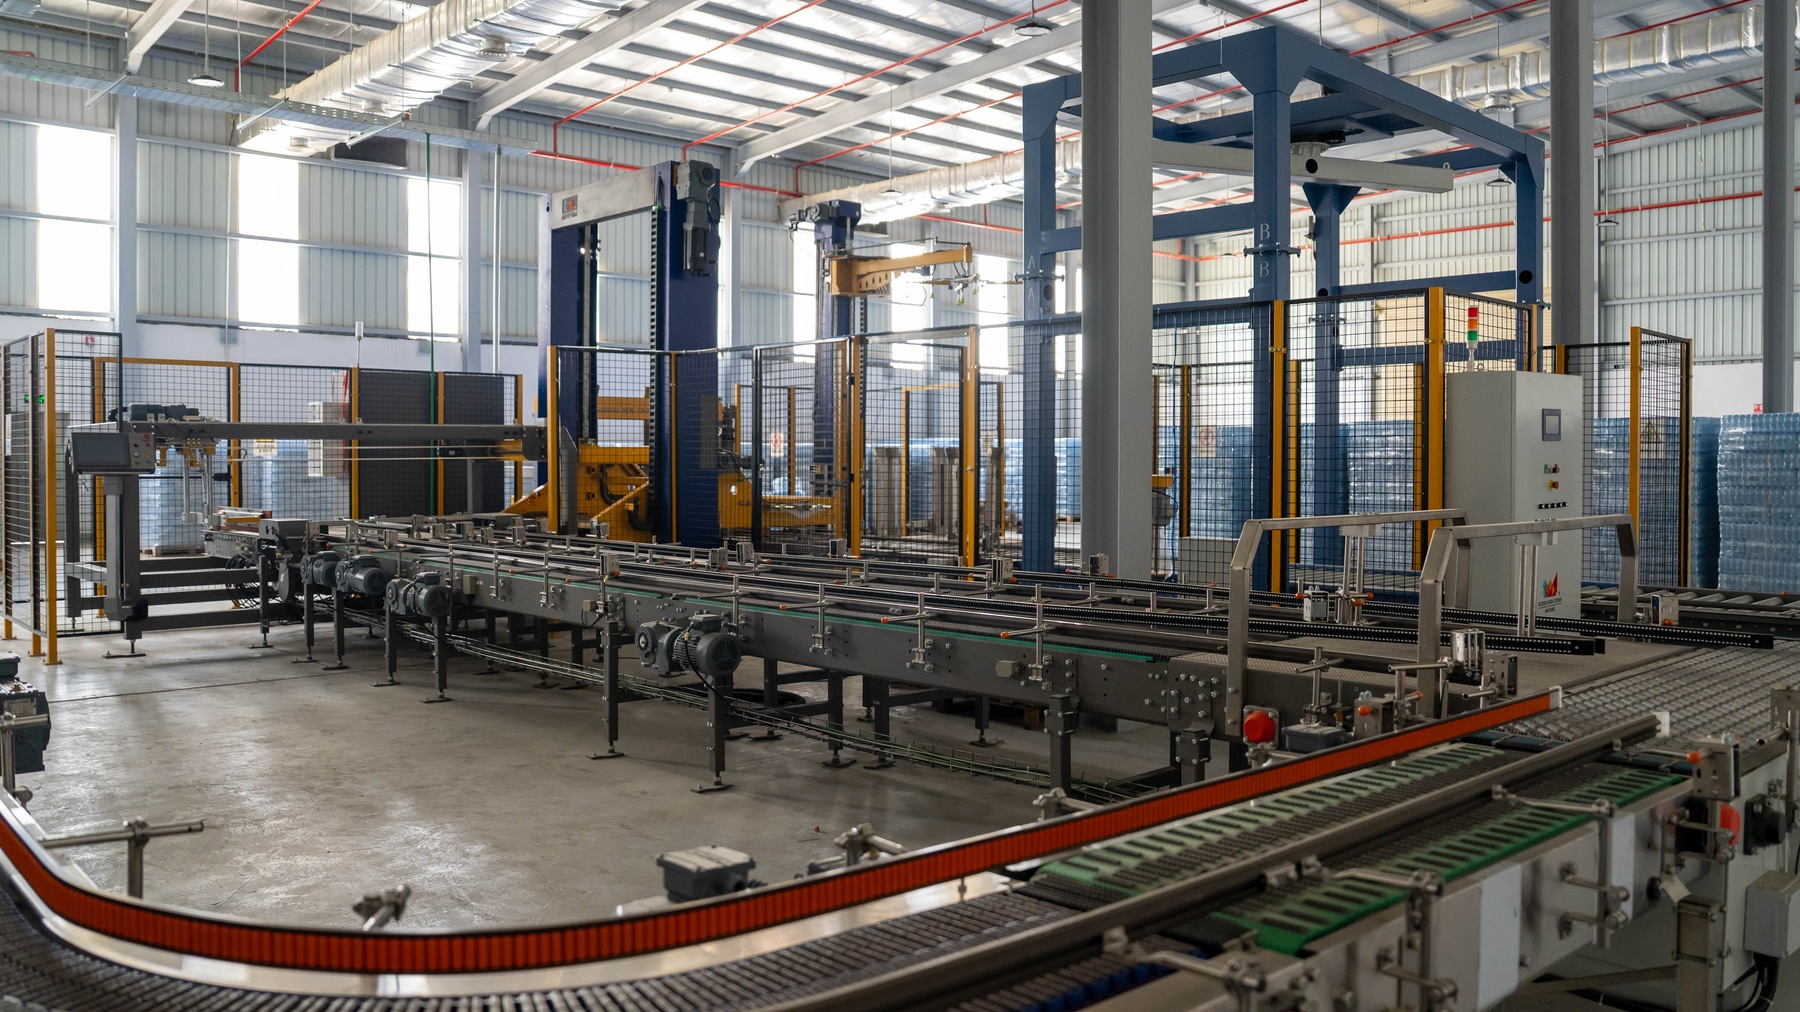
Référence de projet — Zone de palettisation mécanique et de manutention des palettes.
Le parcours va de l’entrée des colis à leur rotation et disposition, à la formation de couches, au transfert des couches complètes et à l’élévation ou au positionnement de la palette, puis à la sortie de la palette pleine.
Le palettiseur mécanique utilise des mécanismes de séparation, de rotation, de formation de couches, de poussée et de levage pour empiler les unités d’emballage sur les palettes selon des schémas fixes. Par rapport aux palettiseurs robotisés, sa cinématique fixe convient bien aux formats d’emballage stables et aux productions nécessitant peu de changements de format. Les colis entrants sont disposés en couches ; une fois la couche formée et sa quantité vérifiée, les mécanismes de transfert déplacent la couche complète sur les palettes ou les plateformes élévatrices. L’élévation des palettes, la poussée des couches et les butées d’arrêt fonctionnent avec des interverrouillages séquentiels pour maintenir le soutien des colis pendant le transfert.
Faites défiler horizontalement pour voir toutes les colonnes du tableau.
| Objet de conception | Description technique |
|---|---|
| Séparation et rotation | Orientation des colis et disposition selon les rangées et colonnes requises. |
| Plateforme de formation de couches | Confirmation des quantités par couche et de l’alignement des bords. |
| Poussée et transfert des couches | Déplacement régulier des couches complètes sur les palettes ou les plateformes élévatrices. |
| Élévation des palettes | Réglage de hauteur par étapes maintenant le soutien à mesure que les couches s’accumulent. |
| Protection de sécurité | Clôtures périphériques, verrouillages de portes et modes de maintenance couvrant les zones de poussée, de levage et de mouvement des palettes. |
Faites défiler horizontalement pour voir toutes les colonnes du tableau.
| Composant | Fonction |
|---|---|
| Unité d’entrée et de rotation des colis | Oriente les colis conformément aux couches requises. |
| Plateforme de formation de couches | Organise les couches complètes en rangées et colonnes. |
| Mécanisme de poussée ou de transfert des couches | Déplace les couches terminées sur les palettes. |
| Unité d’élévation et de positionnement des palettes | Ajuste la hauteur des palettes à chaque couche. |
| Unité de circulation des palettes | Gère l’alimentation en palettes vides et la sortie des palettes pleines. |
Le fonctionnement et la commande couvrent le comptage et la vérification de l’orientation des colis, l’autorisation de formation de couche complète, les interverrouillages de position de poussée et d’élévation, la détection des palettes vides et pleines et les interverrouillages entre portes de sécurité et mouvements des mécanismes.
Le nettoyage et la maintenance nécessitent l’inspection de l’usure, de la lubrification et des fixations des plateformes, guides, chaînes et mécanismes de levage, la vérification de l’orientation des colis, des quantités par couche, des parcours de transfert et de la géométrie de la pile après les changements de schéma, ainsi que des inspections avant palettisation pour retirer les colis endommagés, les lots déformés ou les palettes cassées.
Faites défiler horizontalement pour voir toutes les colonnes du tableau.
| Paramètre d’entrée | Description |
|---|---|
| Spécifications du colis | Dimensions, poids, schémas de couches et dimensions des palettes. |
| Cadence et empilage | Cadence cible, hauteur d’empilage et besoins en intercalaires entre couches. |
| Changement de format et espace | Périmètre admissible des changements de format, hauteur d’installation et espace de maintenance. |
Référence de projet uniquement — Ne constitue pas une spécification standard.
Faites défiler horizontalement pour voir toutes les colonnes du tableau.
| Description du projet | Configuration / Paramètre | Limite d’utilisation |
|---|---|---|
| Ligne CSD PET de 10,000 BPH | Séquence de fin de ligne comprenant l’emballage sous film, la palettisation automatique, la sortie des palettes pleines et le banderolage en ligne | Configuration du système du projet |
Les palettiseurs mécaniques conviennent aux lignes monformat à haute cadence avec des schémas de couches fixes, tandis que les palettiseurs robotisés conviennent aux lignes multiformat nécessitant des changements fréquents de recette.
La synchronisation des plateformes de formation de couches, des plaques de poussée et du positionnement par pas de l’élévateur maintient un soutien continu des unités d’emballage pendant toute la séquence de transfert et d’empilage.
Consultez notre équipe d’ingénierie du conditionnement pour évaluer si un palettiseur mécanique répond à vos exigences de vitesse de ligne et de stabilité des formats.
Parlons de votre projet